¶ 951302:检测到挤出机堵塞,请检查是否缠料、堵头或耗材未完全送入,排除异常后点击“重试”
¶ 适用机型:
SPARKX i8
¶ 为什么会出现这个提示?
发起打印后,打印机会自动对需要使用的耗材进行进料检测,如果当前进料通道的里程计并未检测到当前通道耗材正在向前进料,将会出现此提示;
可能的原因包括:
¶ 1. 耗材缠料或供料不顺
- 耗材缠绕: 料盘上的耗材发生打结或交叉缠绕,导致耗材无法顺利送入进料口。
- 送料阻力过大: 自动送料系统(如 CFS)送料阻力过大,导致耗材无法持续送入挤出机。
¶ 2. 热端堵头
喷嘴内部碳化、有杂质堵塞,或者由于散热不良导致耗材在喉管内提前软化(热端热爬升),造成“卡喉”堵料。
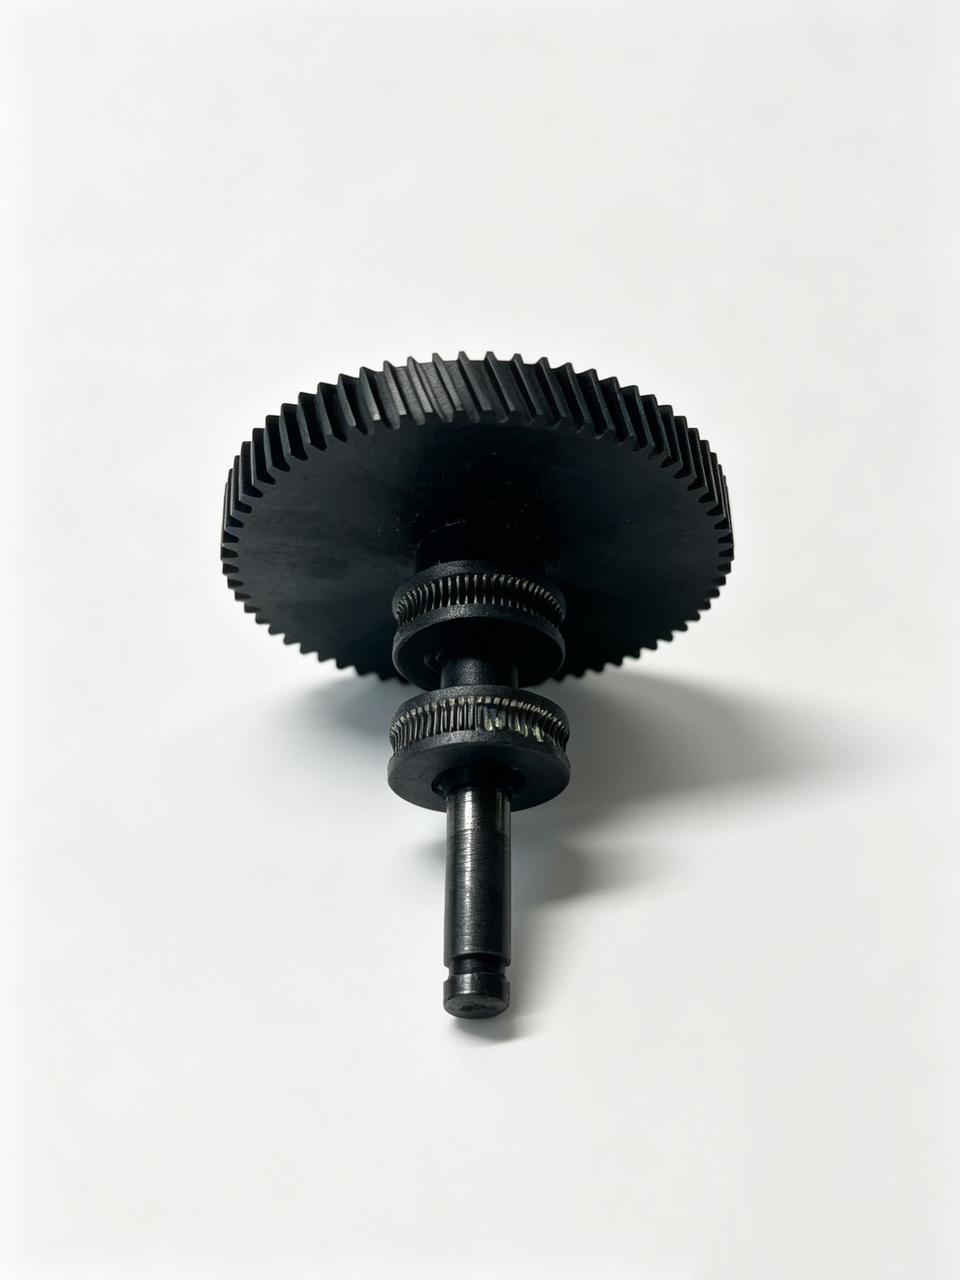
¶ 3. 挤出机齿轮打滑或压力异常
挤出机齿轮被耗材碎屑填满、磨损,或者压紧螺丝过松/过紧,导致齿轮无法有效抓取和推动耗材。
¶ 4. 耗材品质或温度问题
打印温度过低导致耗材熔化不完全;或者使用了受潮、变形、直径不均的劣质耗材,进到热端后膨胀卡死。
¶ 如何解决
1. 点击重试
如果打印过程中屏幕提示 951302错误码,可按照以下装料重试的操作:
- 在屏幕中点击【重试】。
- 手动推一下耗材,将耗材完全送入挤出机齿轮。
- 若耗材无法推入,将其拔出后重新插入,再次推动耗材。
如果耗材可以正常挤出,但进料流程收尾阶段频繁报故障的场景,请参考文档《进料挤出正常但频繁堵头报错排查指南》做深度排查。
2. 检查并排除缠料问题
检查料盘上的耗材是否顺畅,解开所有打结或交叉的线圈,确保外部供料毫无阻力。
3. 确定堵塞位置
详细排查请参考《i8工具头堵塞排查及处理方案》。
4. 处理热端堵头(疏通喷嘴)
将喷头加热到对应耗材的较高温度(如 PLA 加热至 230°C - 240°C)。
尝试使用通针从喷嘴下方往里捅,清除可能存在的炭化异物;或者使用冷拉法清理内部残渣。
详细清理热端堵头请参考 i8 热端/喉管堵塞清理
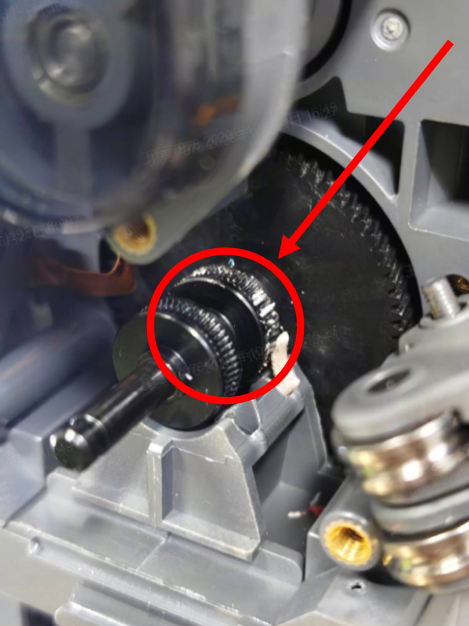
5. 清理挤出机齿轮
拆下挤出机前壳,检查送料齿轮。如果齿轮槽内塞满了耗材碎屑,用镊子或毛刷清理干净,确保齿轮咬合有力。
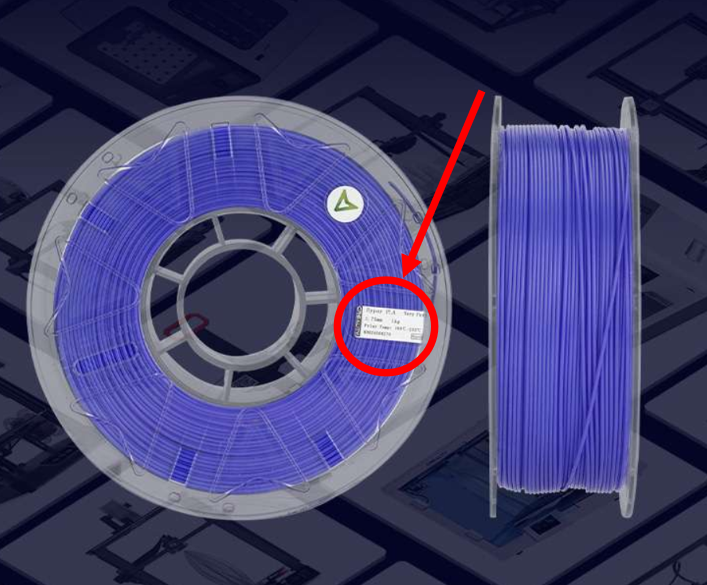
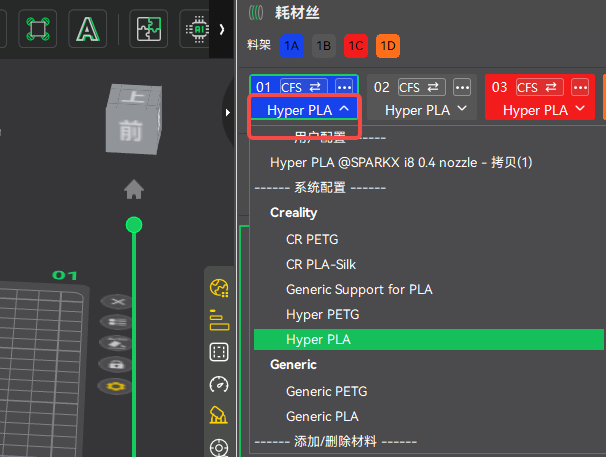
6. 验证温度与耗材
检查切片软件设置的打印温度与实际耗材是否匹配。如果耗材受潮严重,建议烘干后再使用。
 |
 |
7. 点击重试
排除上述物理异常后,在屏幕上点击“重试”,让打印机重新执行进料流程。
¶ 通用故障处理步骤
第一步:热端与温度校准
遇到堵料,先正确预热,利用高温使内部残余耗材软化,再通过手动进退料来判断阻力大小。
第二步:分段检查供料路径
逐一排查:料盘 ,送料管(PTFE管),挤出机,热端。抽出一段耗材检查其前端是否有被挤出机齿轮严重削薄的痕迹。
第三步:检查散热与风扇状态
检查喉管散热风扇是否正常运转、散热片上的导热硅脂是否良好。很多“假性堵头”其实是因为散热风扇损坏或风道被灰尘堵塞,导致热量上移引发“热爬升”堵料。
第四步:定期维护保养
定期清理挤出齿轮碎屑,检查喉管内部有无磨损。打印不同材质时,注意彻底清洗喷嘴,防止不同熔点的耗材在内部混合碳化。