¶ 1. 概述
当喷嘴内部被小颗粒物质堵塞住,而不能完全通过熔融耗材时,会导致挤出线宽过细、挤出不连续,甚至无法挤出。最终形成喷嘴内部压力和流量的不稳定,影响打印质量。
喷嘴堵塞的症状可能与其他问题相似,例如 Z 轴偏移、喷嘴温度不足或耗材受潮。出现以下迹象时,可重点检查喷嘴是否堵塞:
欠挤出: 出料变细或断续,打印层之间出现间隙。
挤出机异响: 进料过程中出现齿轮打滑的咔咔声。
出料异常: 耗材从喷嘴口向上卷曲,而非向下流出。
首层质量骤降: 出现拉丝、积料或完全无法出料。
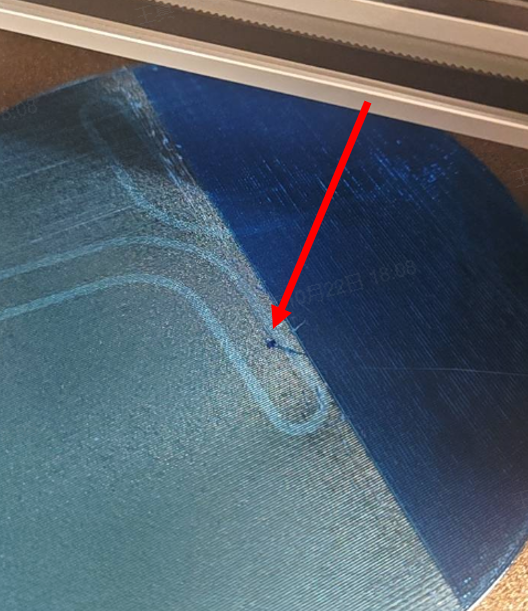
本指南适用于 i8 的热端(0.2mm,0.4mm,0.6mm)清理,清理干净的程度由清理次数相关。
¶ 1.1 堵塞原因
热端堵塞是 FDM 3D 打印机较为常见的故障,可能由以下原因引起:
- 耗材直径不稳定。 耗材直径通常为 1.75 mm± 0.03mm,当耗材过粗时,容易卡在热端(喉管和散热片区域)内部;当耗材过细时,挤出机的齿轮将无法咬住耗材,这也会导致喷嘴无法挤出。
- 耗材表面或挤出机内部的杂质进入热端后造成喷嘴部分或完全堵塞。
- 耗材中的颗粒堵塞喷嘴口(常见于碳纤维增强、夜光或闪光耗材)。
- 在切换不同类型的耗材时,存在前一种耗材残留(如 PLA 与 PC、ASA 与 TPU 等)。
¶ 1.2 判断堵塞
¶ 快速确认
将喷嘴抬离热床,手动以正常打印温度挤出。若流量仍然微弱或停止,基本可判定为堵塞。
¶ 2. 准备
- 通针(0.15mm, 0.30-0.35mm, 0.4mm-0.50mm 直径)
- 钳子
- H2.0 内六角扳手
- 隔热手套
- 一小段耗材
¶ 3. 安全提示
重要提醒 !
在对打印机及其电子设备(包括工具头线缆)进行任何维护工作之前,请关闭打印机电源并断开电源连接,以避免发生屏幕误触或电路短路从而引起额外的电子设备损坏和安全隐患。 在您对打印机进行维护或故障排查时,请先确认热端和热床的温度,避免在高温状态下操作,如果必须在高温状态下操作,请佩戴好隔热手套,以确保安全有效地执行维护工作。
¶ 4. 选择清理方案
根据喷嘴堵塞程度和实际情况,选择合适的清理方法。
方法一:机内手动挤出(优先推荐)
适用于日常维护和一般堵塞。无需拆卸工具头,通过设备屏幕控制挤出机齿轮施加压力挤出耗材,尝试疏通喷嘴。
方法二:拆解工具头,加热热端与通针疏通堵塞
适用于热端严重堵塞,且方法一无法挤出熔融耗材的情况。需要拆卸工具头部分组件,操作复杂,涉及高温与明火,必须由具备维修经验的人员谨慎操作。
方法三:拆卸热端,手动加热通针疏通
适用于轻度堵塞或预防性日常维护。需要拆卸热端组件,操作涉及高温部件,建议由具备维修经验的人员操作。
¶ 5. 方法一:机内手动挤出(优先推荐)
¶ 5.1 加热喷嘴
将喷嘴温度设置为略高于耗材的正常打印温度。参考温度:PLA 为 250 °C,PETG 为 270 °C。
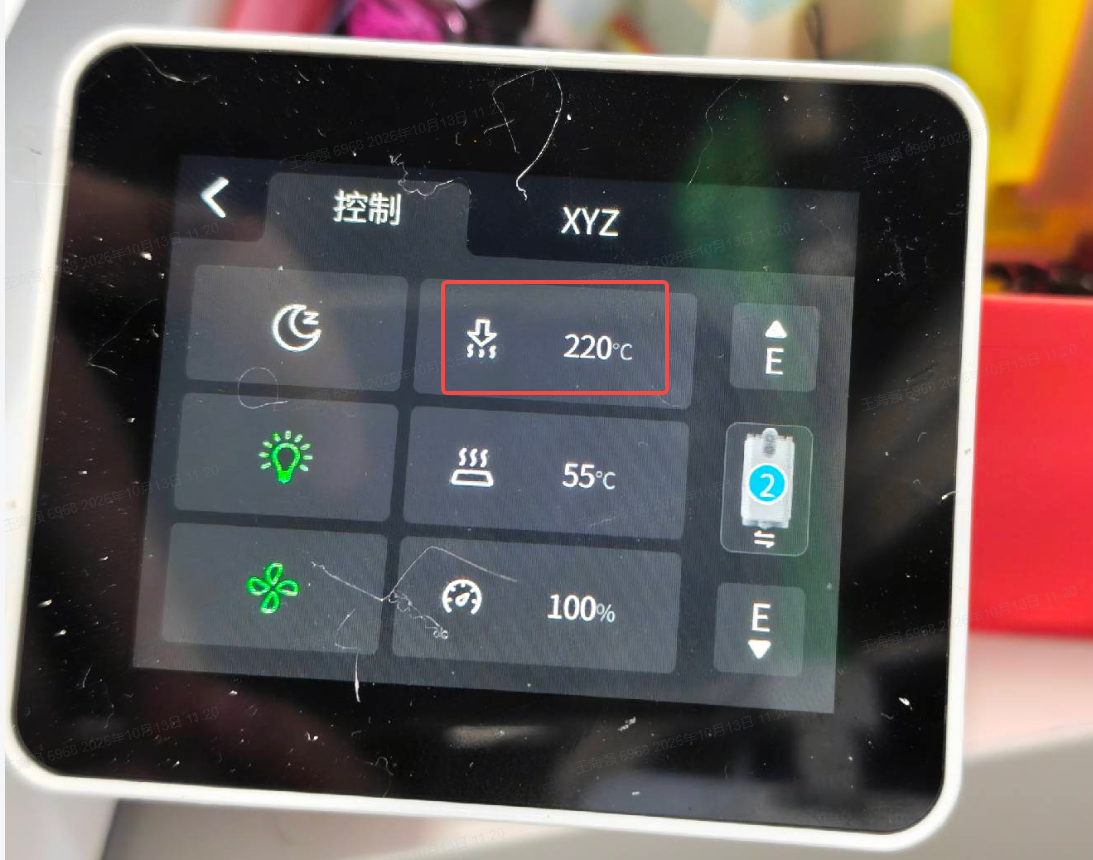
¶ 5.2 控制挤出
- 点击屏幕上的【通道切换】按钮切换到堵塞的通道。
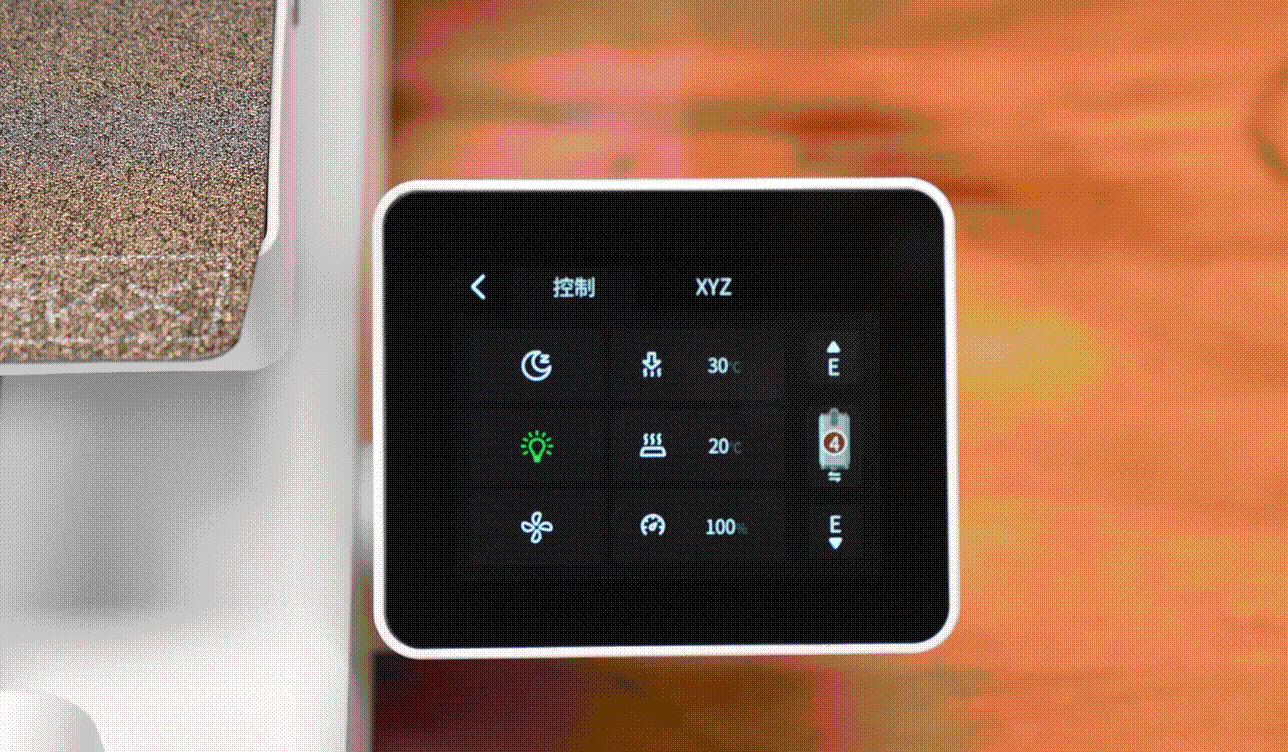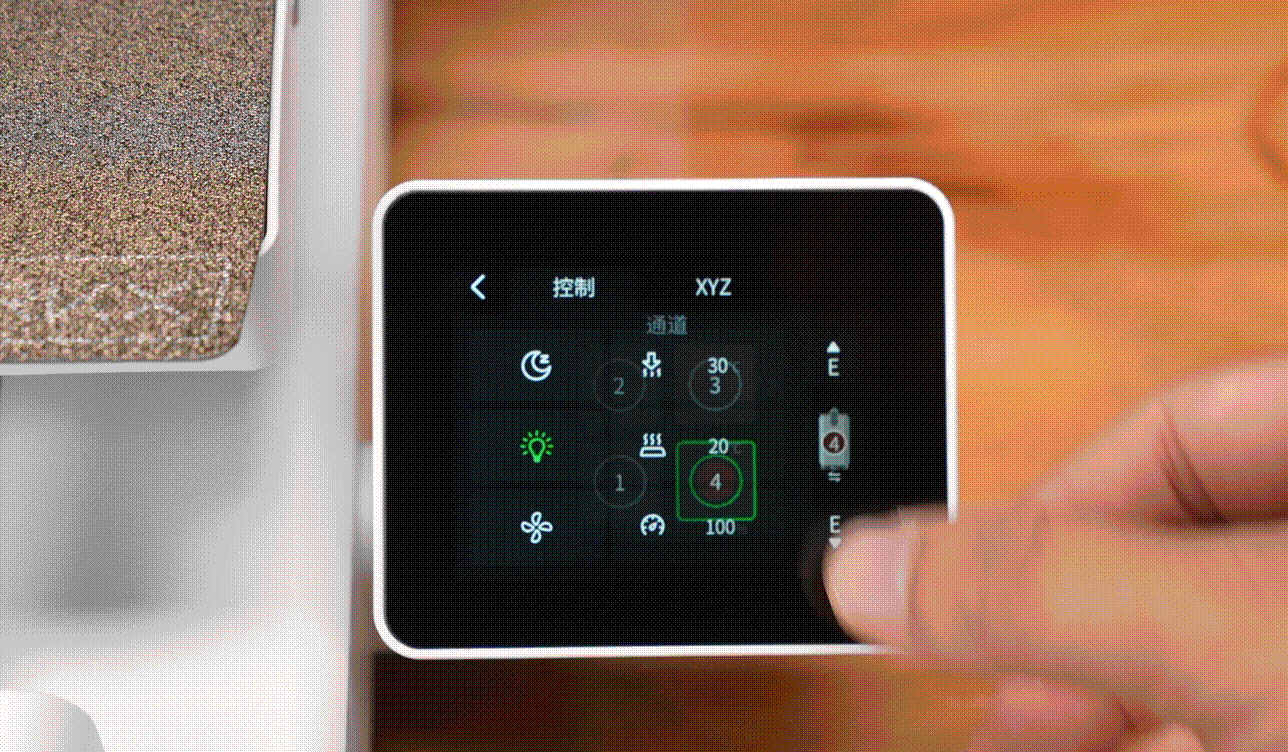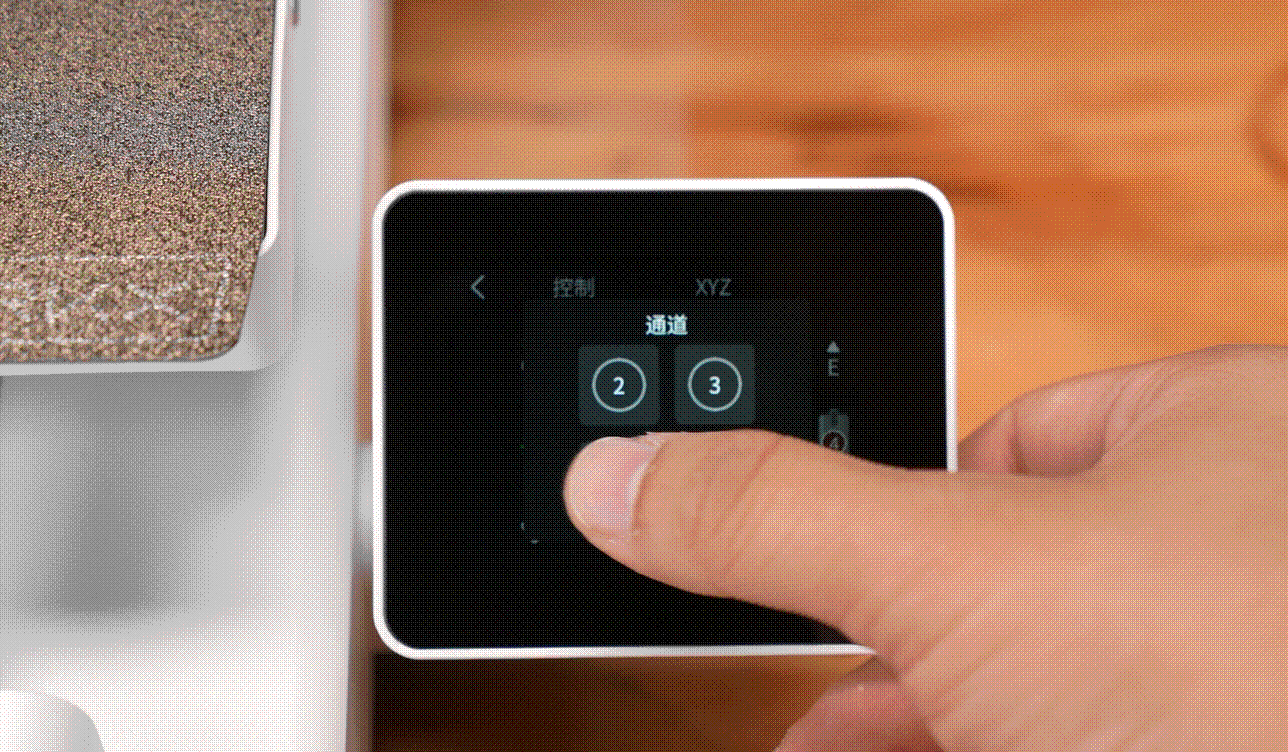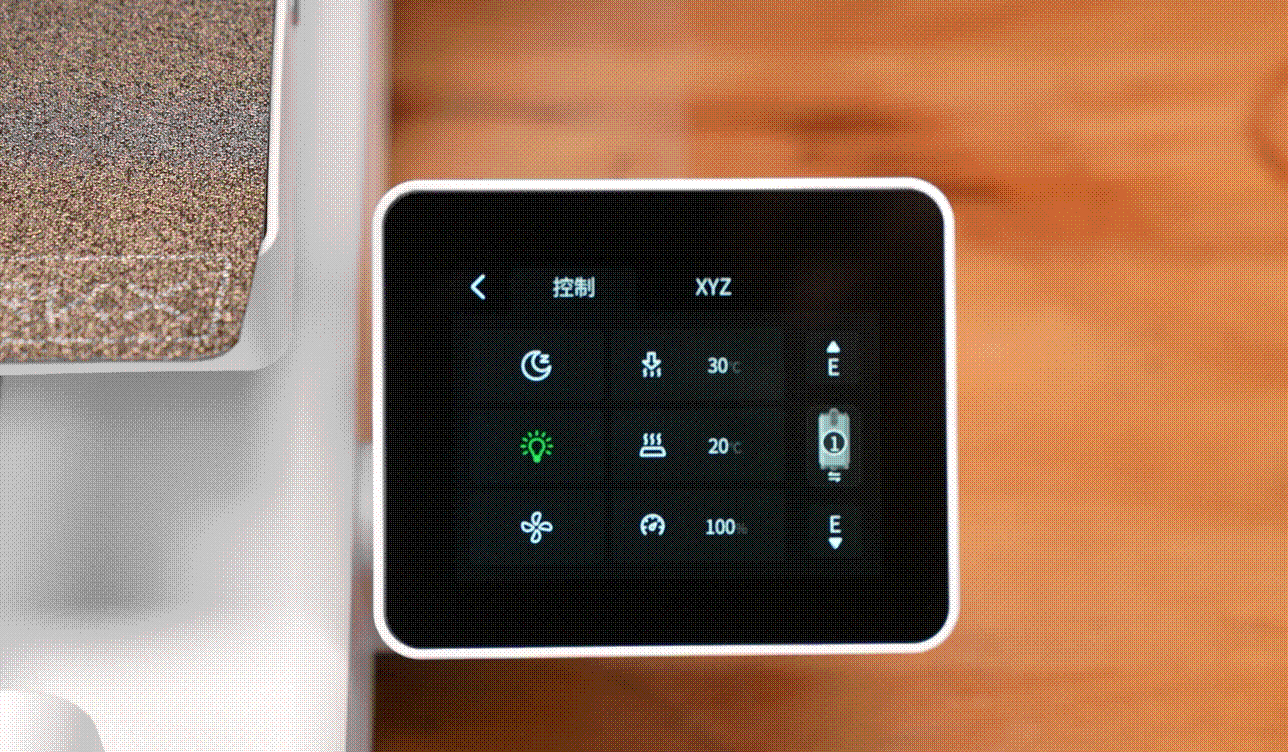
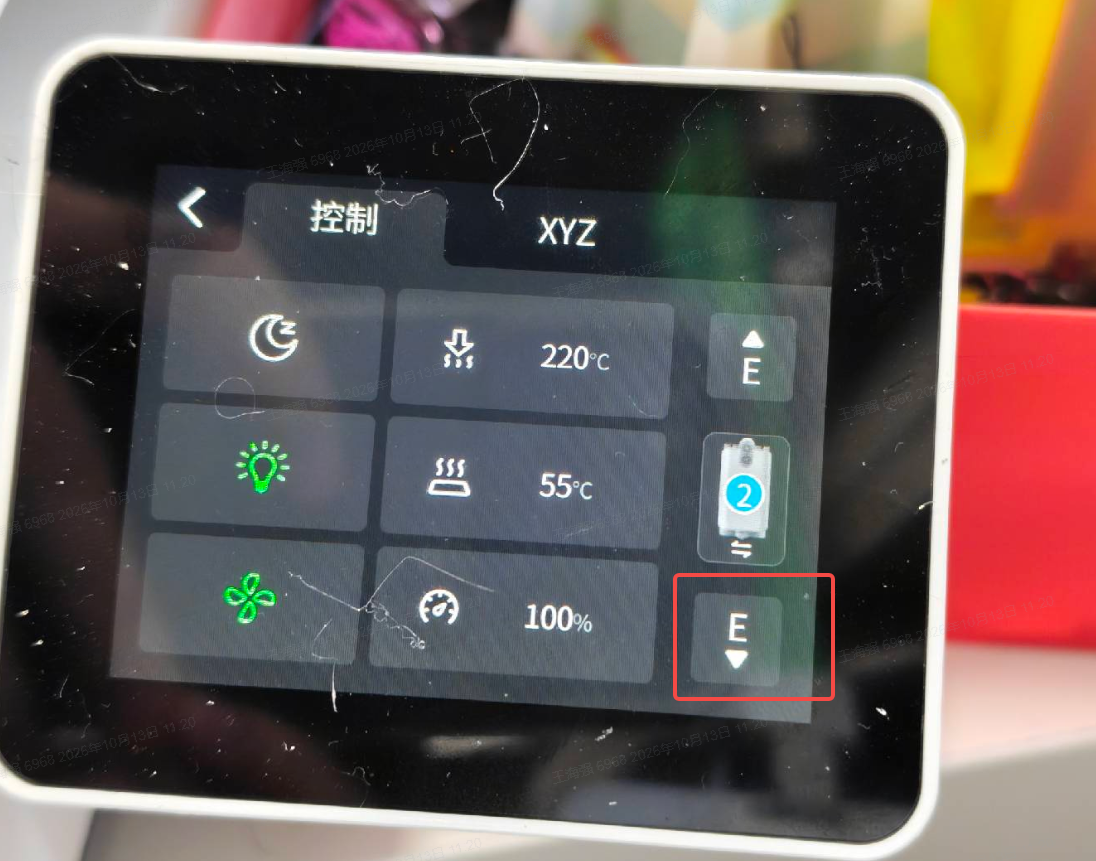
2. 多次点击屏幕上的【挤出】按钮,尝试挤出耗材。
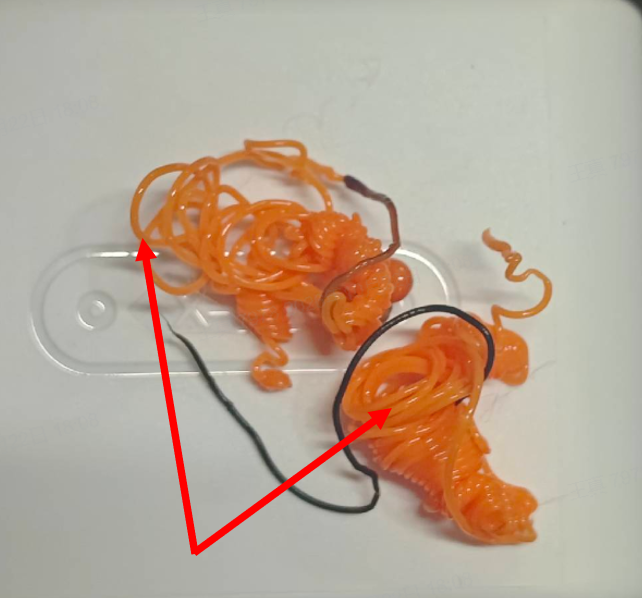
3. 观察耗材的挤出情况。若耗材能够连续、均匀地流出,说明喷嘴已恢复正常挤出。
¶ 6. 方法二:拆解工具头,加热热端与通针疏通堵塞
¶ 6.1 切断耗材
- 解锁电机,手动将工具头推动到X轴最左端切料耗材。
- 再将工具头推动到最右边,切刀复位。
- 将工具头推动至中央适合位置以便拆卸。
- 抽出耗材并拔下4根铁氟龙管。

详细退料、切料操作步骤,请参考《进料/退料更换耗材指南》
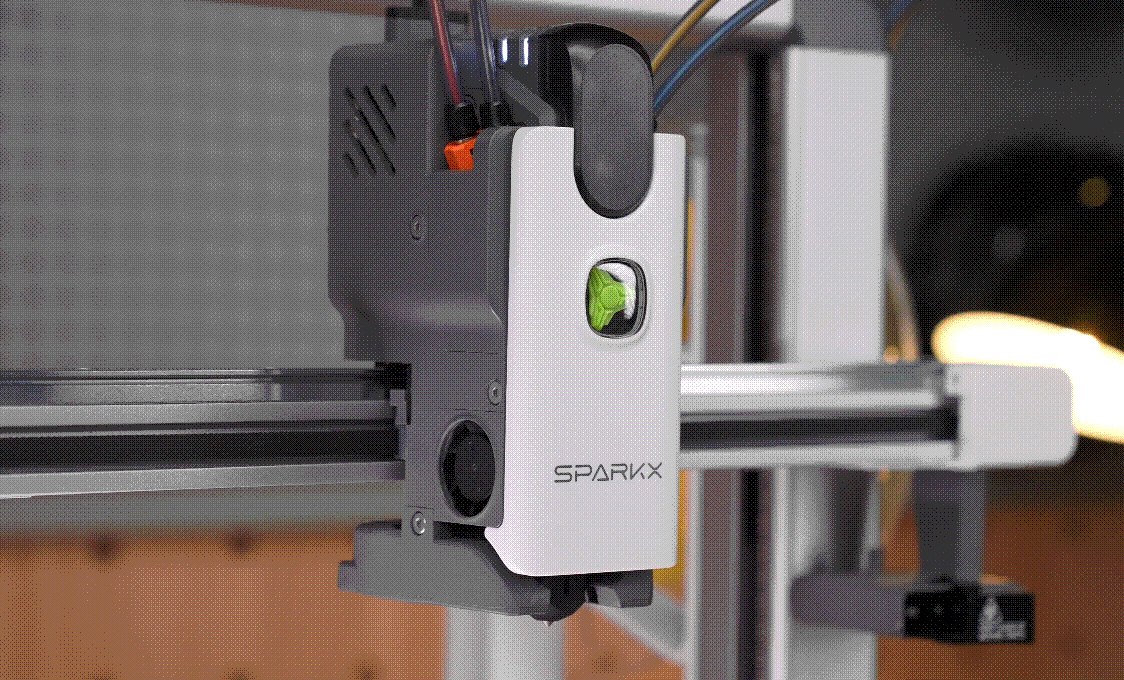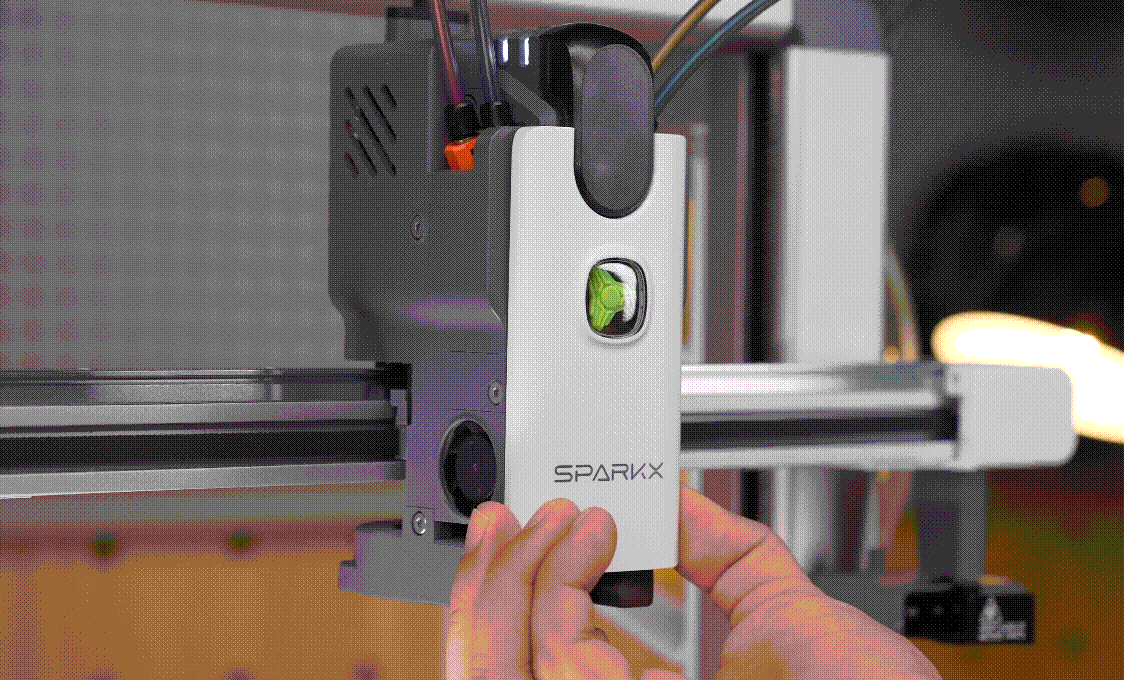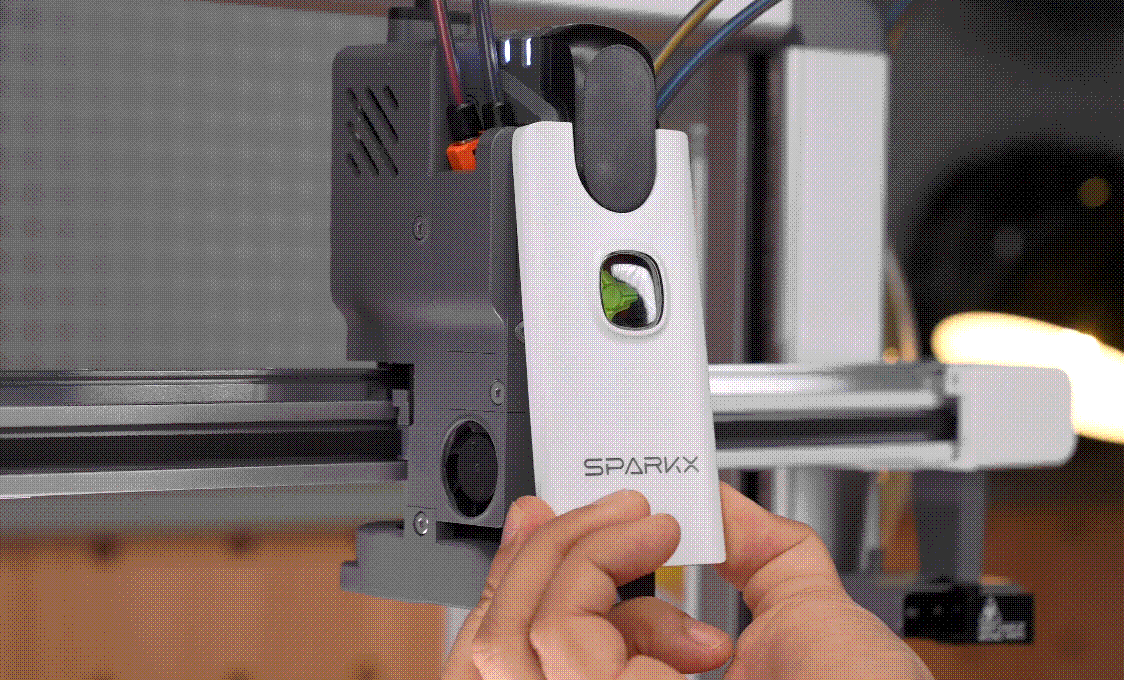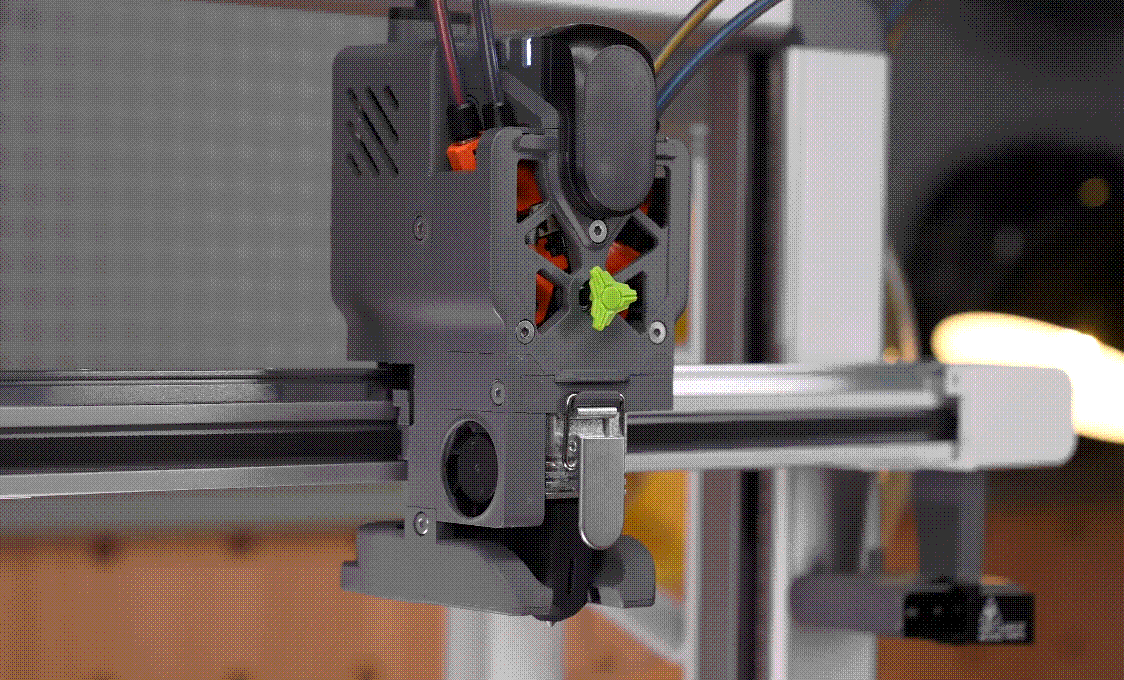
¶ 6.2 取下挤出机前盖
- 从两侧面按压工具头前盖解锁,取下前盖;操作时左右两侧避开热端风扇。
- 拆下旋转轮(旋转件)。工具头下面抓住旋转轮沿Y轴方向往外拔出。
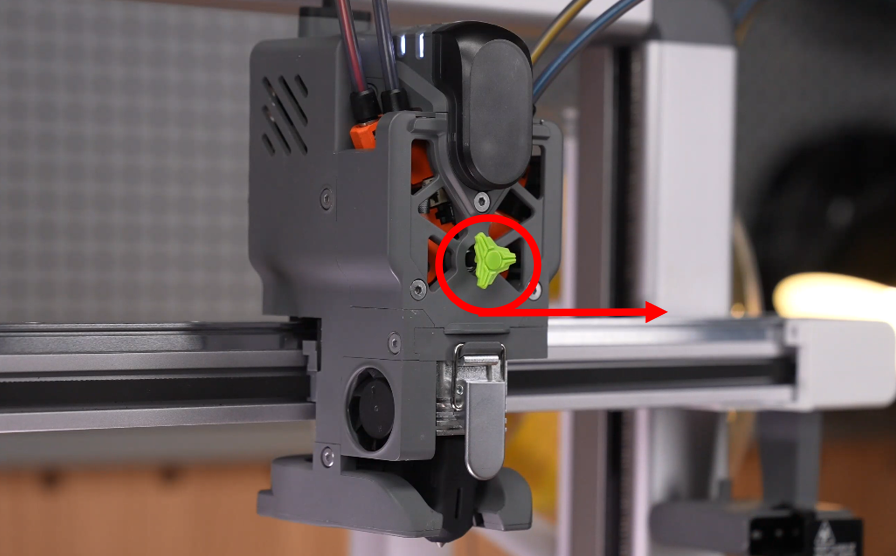
¶ 6.3 拆卸进料通道组件保护盖
- 使用 H2.0 内六角扳手拧下挤出机保护盖前方 3 颗螺丝 和左右两侧面2颗,共5颗螺丝。
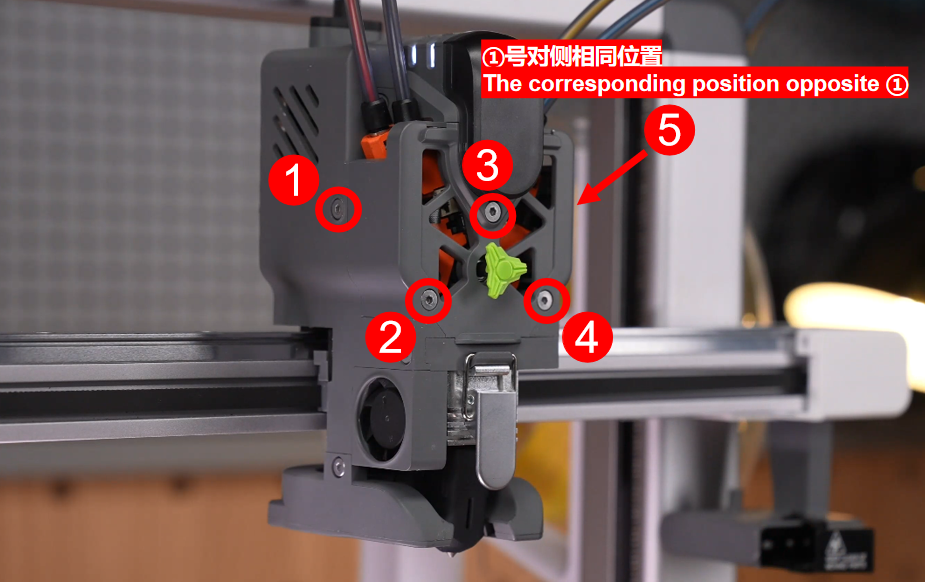
2. 用力向外侧拉动并取下挤出机保护盖。
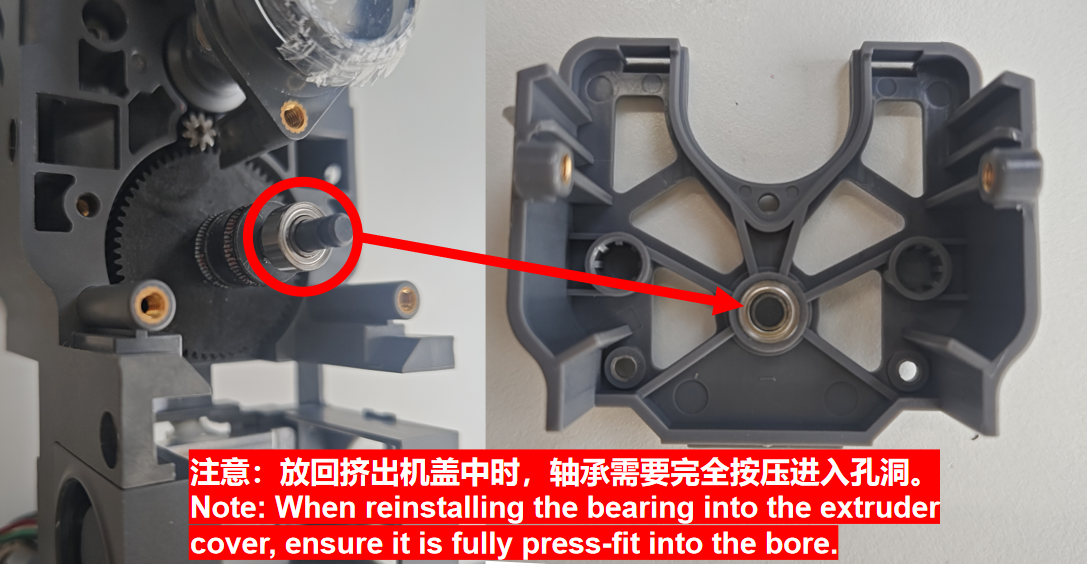
注意:重新装回保护盖时,如果发现轴承留在挤出齿轮杆上,需要重新安装轴承,再安装保护盖。
¶ 6.4 拆卸进料通道组件
使用 H2.0 内六角扳手拧下进料通道组件左右 2 颗固定螺丝,将左右两组进料通道组件垂挂在 X 轴两侧,FPC 排线保持连接,无需拆下。
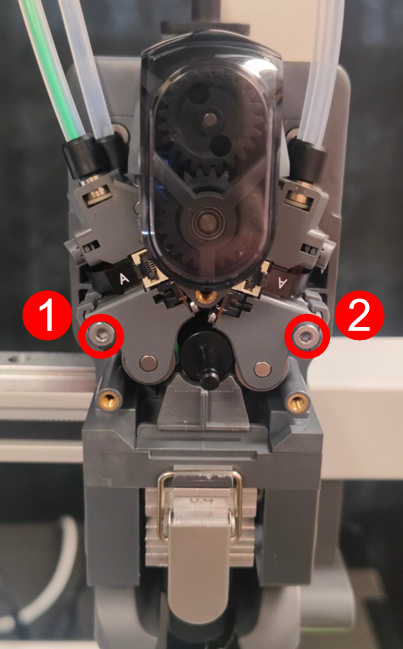
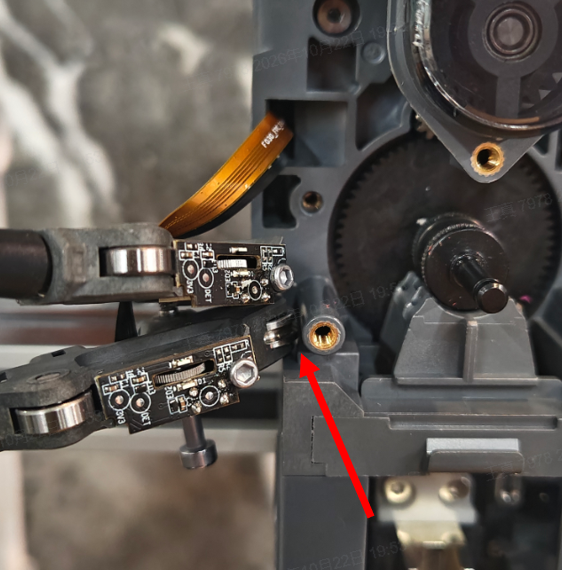
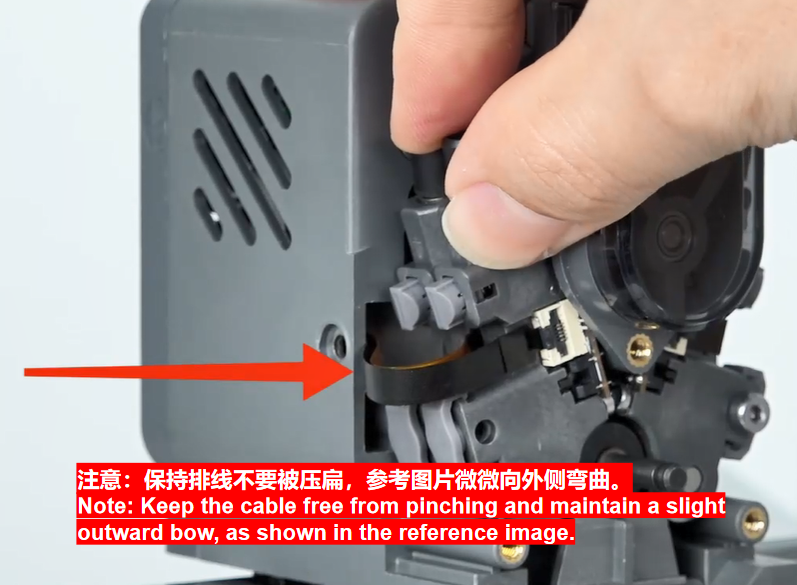
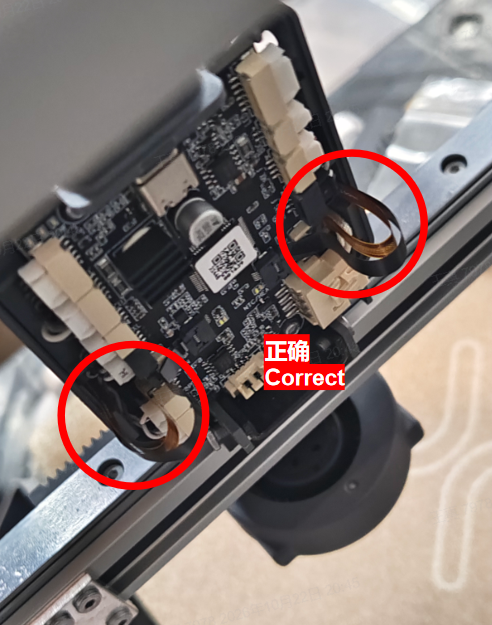
⚠️ 注意:重装进料通道时,请勿挤压排线。
若排线移位,可拆下后盖,使用内六角扳手轻柔复位排线。
¶ 6.5 移除切刀
为了防止烧红的通针损坏切刀组件,需要拆下切刀组件。
1. 使用 H2.0 内六角扳手拧松左侧 1 颗固定螺丝。
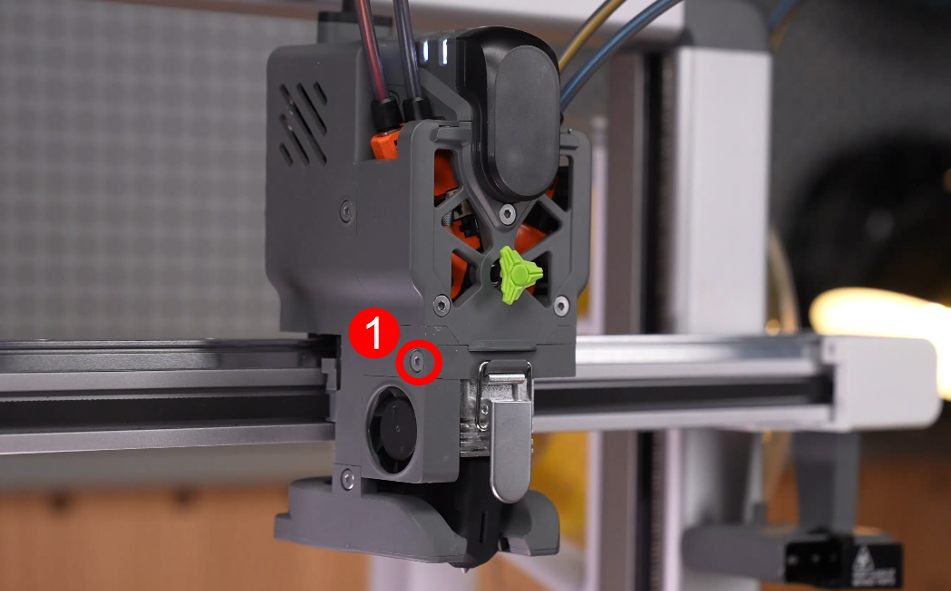
2. 松开热端卡口,使其与切刀分离。
3. 将一根手指伸入切刀通道最内侧,轻轻向外拨动,把整套组件从安装槽中滑出。
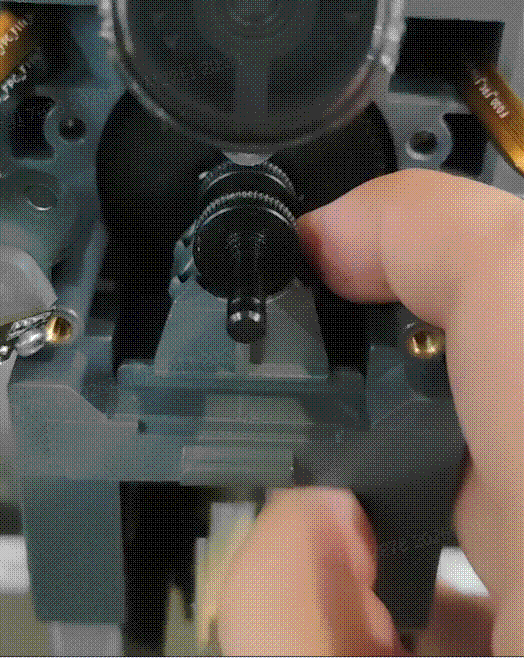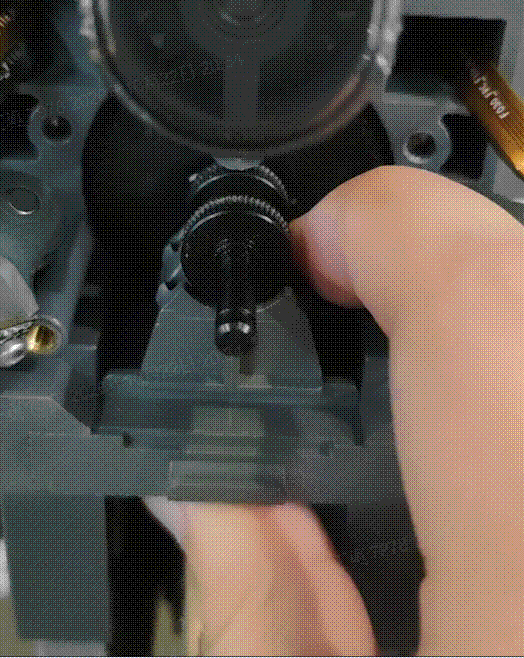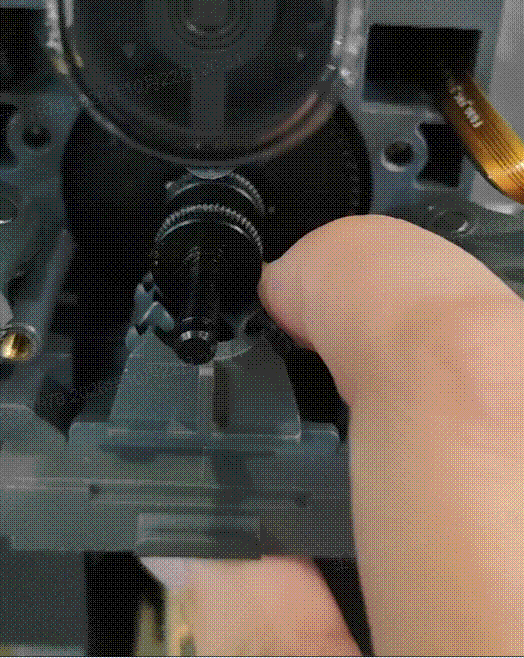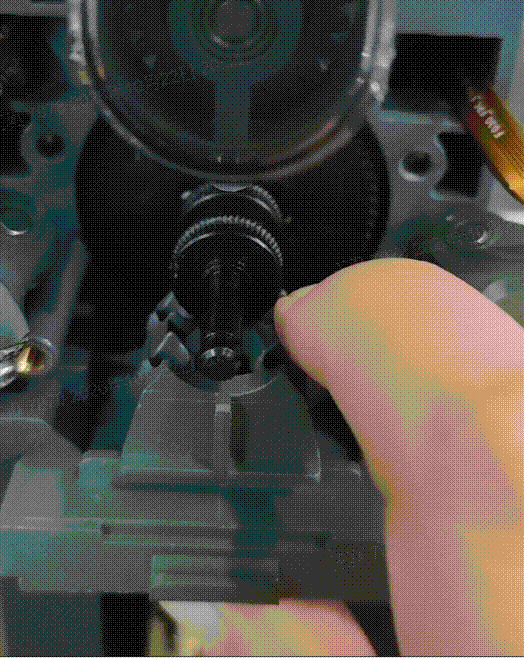
4. 取下挤出机齿轮。
¶ 6.6 加热喷嘴
1. 可使用螺丝刀或扳手抵住热端喉管部位,辅助将喉管压紧至与加热组件紧密贴合;该方式可维持升温过程稳定,同时防止热端脱落。
2. 机器屏幕设置喷嘴温度,略高于耗材常规打印温度。参考温度:PLA 250 °C,PETG 270 °C,由热端加热组件对喷嘴升温。
¶ 6.7 清理热端
1. 先使用常温通针用力插入堵塞通道。若喷嘴有残料被挤出,可装入一段清洁耗材,用手推送辅助清理。
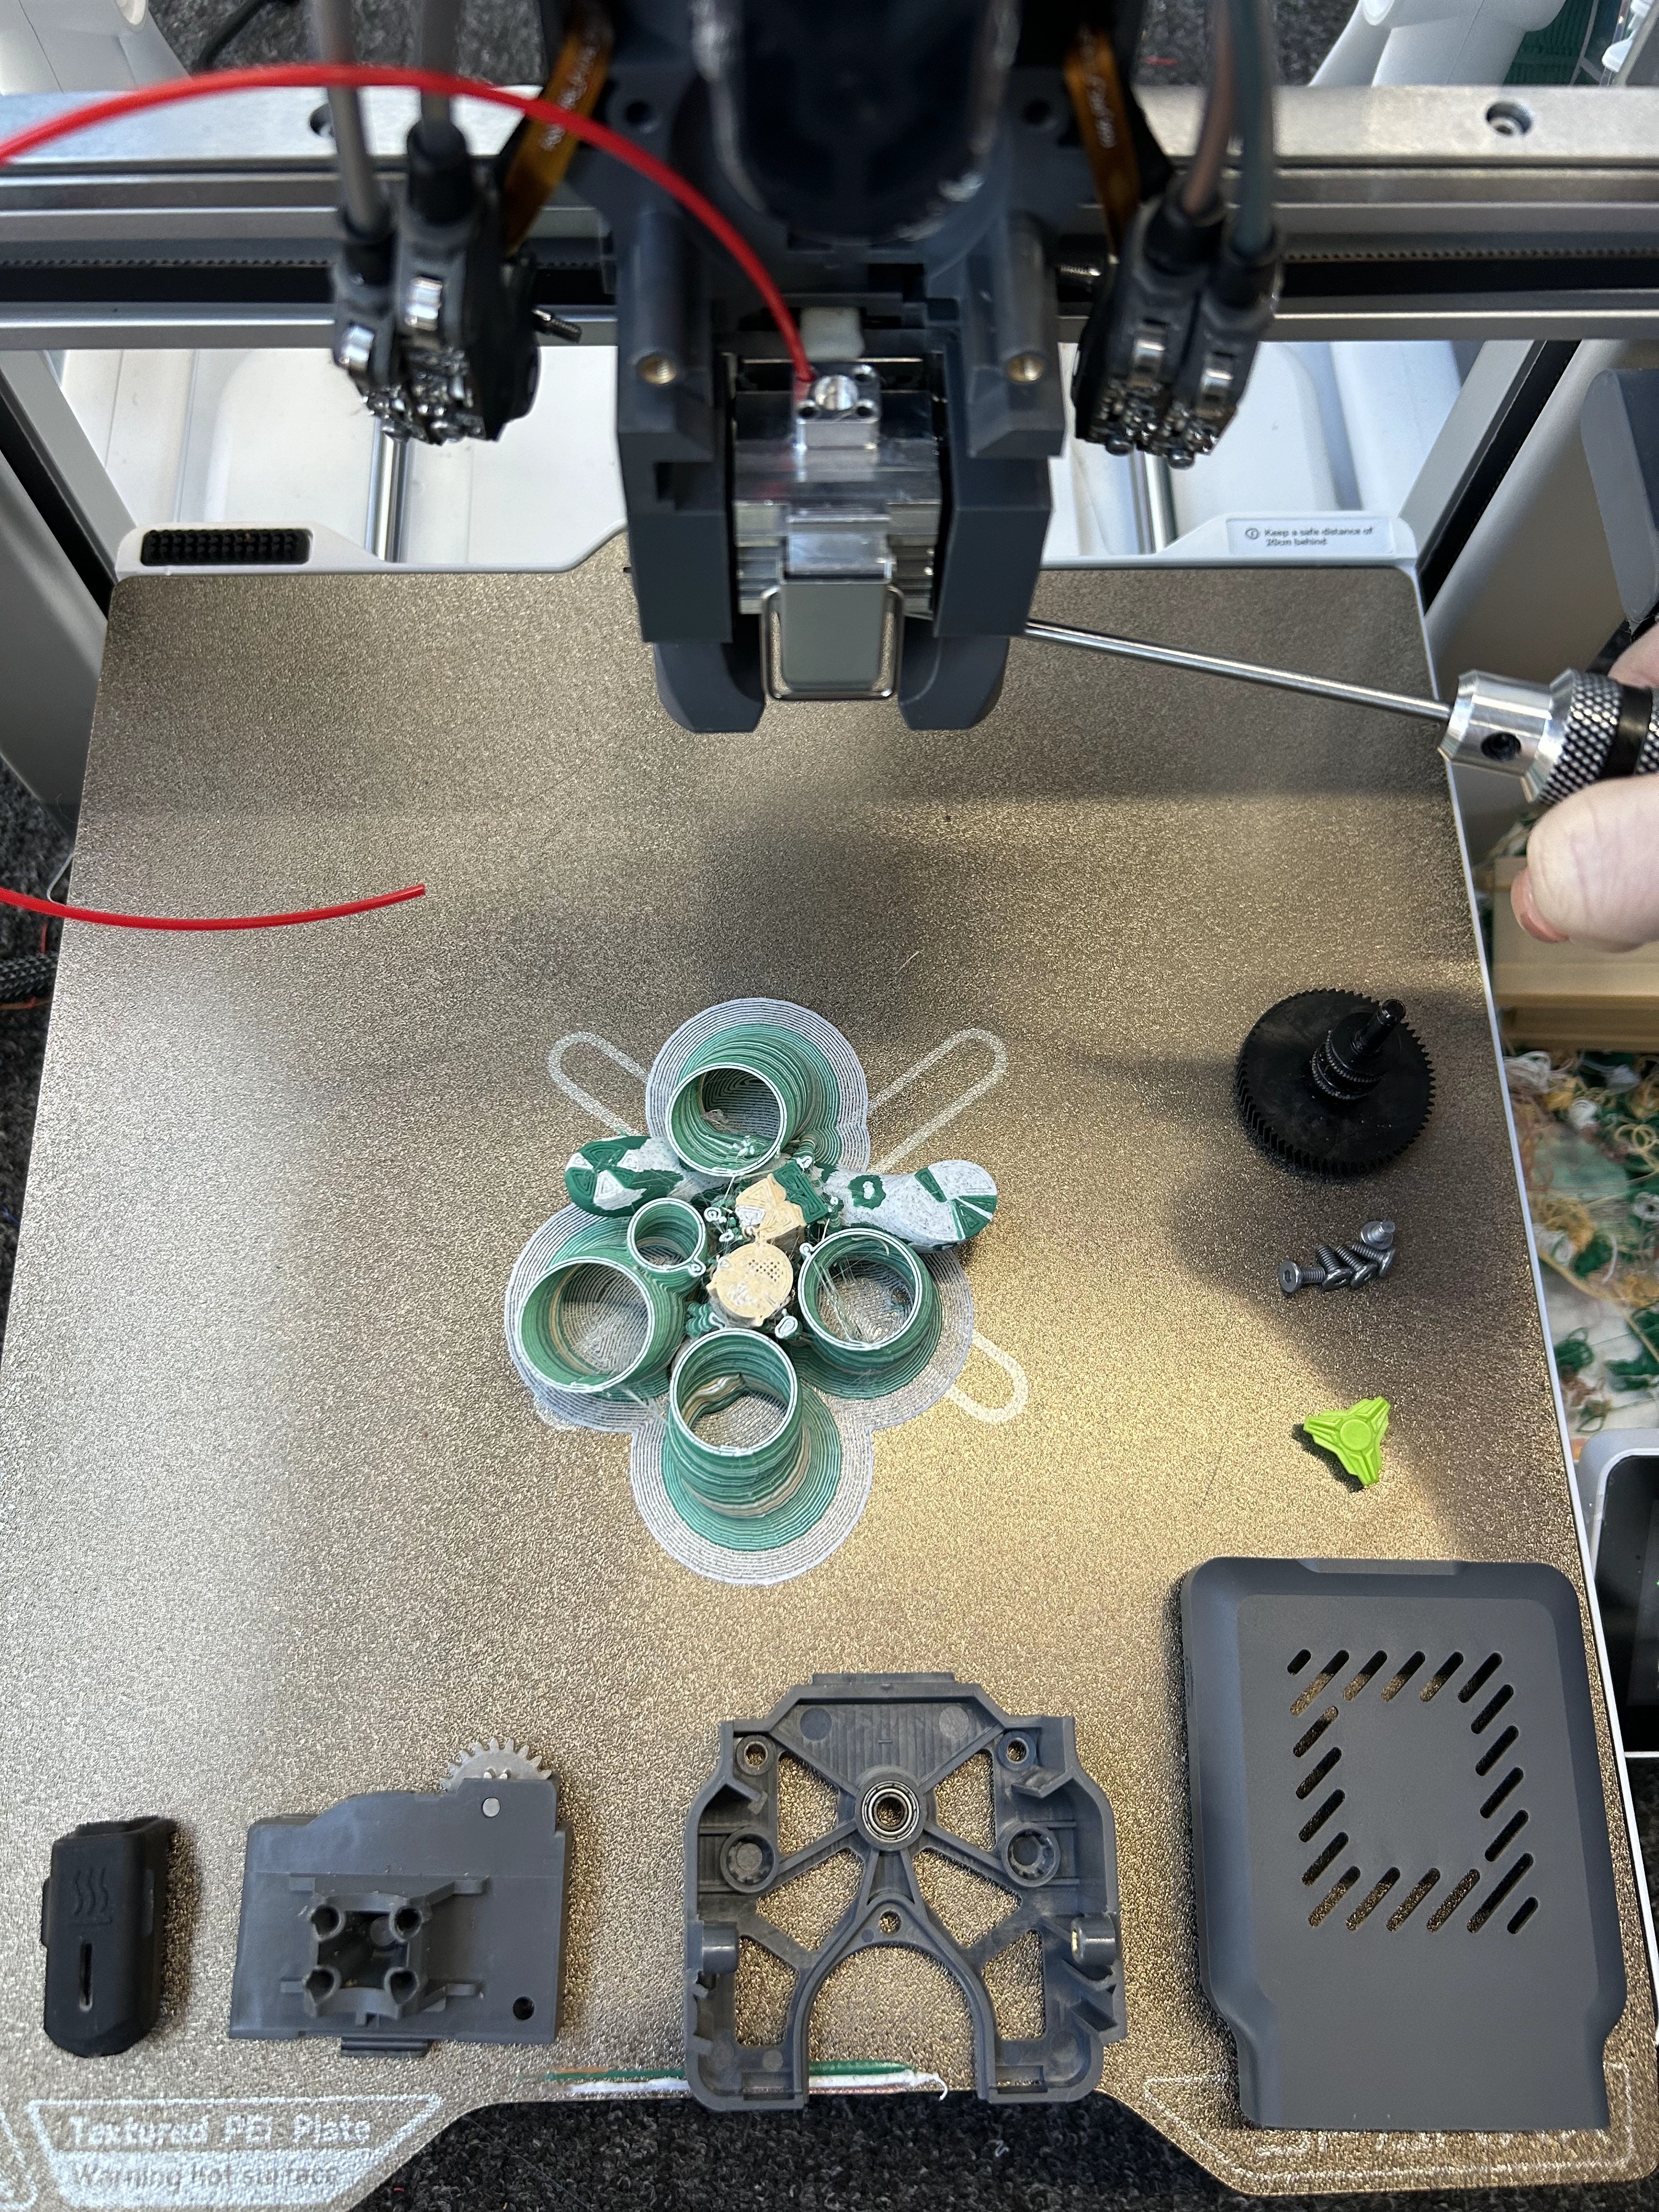
2. 若常温通针试探后,喷嘴完全堵死、无残料挤出:
a. 将通针尖端放在火源(如打火机)上加热至 160 °C–180 °C,直至尖端发红;
b. 把加热发红的尖端插入堵塞通道,用力推送通针;
c. 等待十余秒,一只手向内按住热端卡扣拨片,另一只手用力拔出粘有熔融耗材的通针。
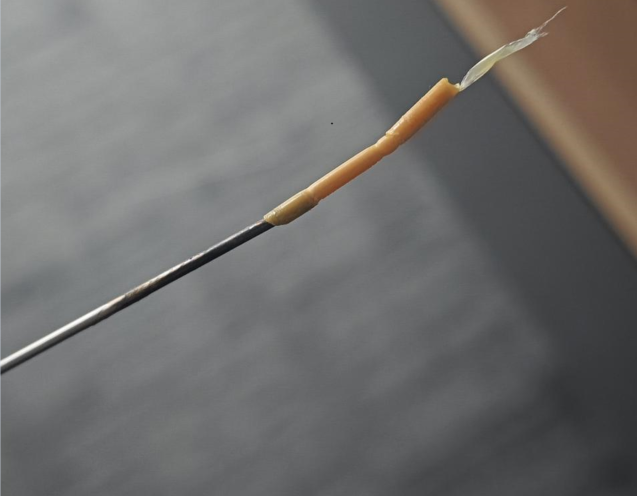
如果无法拔出堵塞的耗材,或通针无法完全插入喉管,请按以下步骤重新尝试:
热端: 将热端重新安装到加热组件上,并加热至对应目标温度。
通针: 再次加热至 160 °C – 180 °C,将通针伸入热端疏通。
¶ 7. 方法三:拆卸热端,手动加热通针疏通
¶ 7.1 切断耗材
- 解锁电机,手动将工具头推动到X轴最左端切料耗材。
- 再将工具头推动到最右边,切刀复位。
- 将工具头推动至中央适合位置以便拆卸。
- 抽出耗材。
详细退料、切料操作步骤,请参考《进料/退料更换耗材指南》
¶ 7.2 加热喷嘴与通针
1. 机器屏幕设置喷嘴温度,略高于耗材常规打印温度。参考温度:PLA 250 °C,PETG 270 °C,由热端加热组件对喷嘴升温。
2. 将通针前端置于火源(如打火机)上加热至 160 °C–180 °C。
¶ 7.3 拆卸并清理热端
⚠️ 安全提醒:热端达到目标温度后,必须佩戴隔热防护手套再拆卸热端。
1. 将预热完成的通针用力插入堵塞通道。
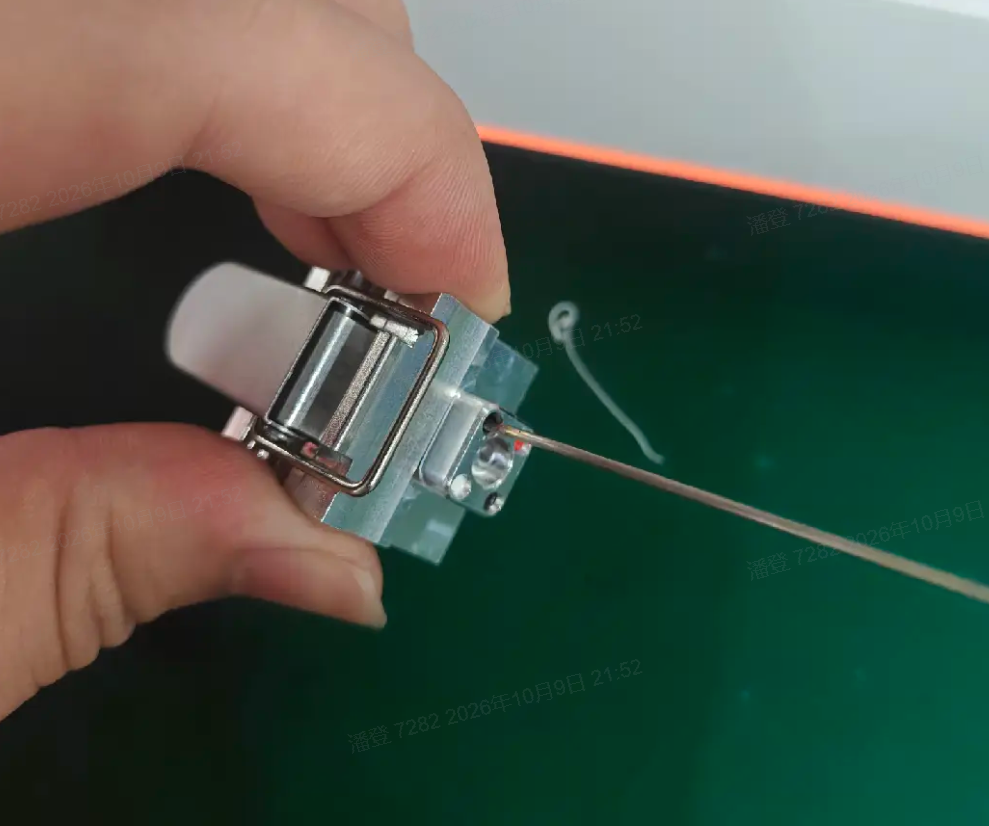
2. 静置 30 秒,等待热端冷却。使用剪钳 / 钳子夹持通针尾部,以热端散热片作为支点,拔出通针。
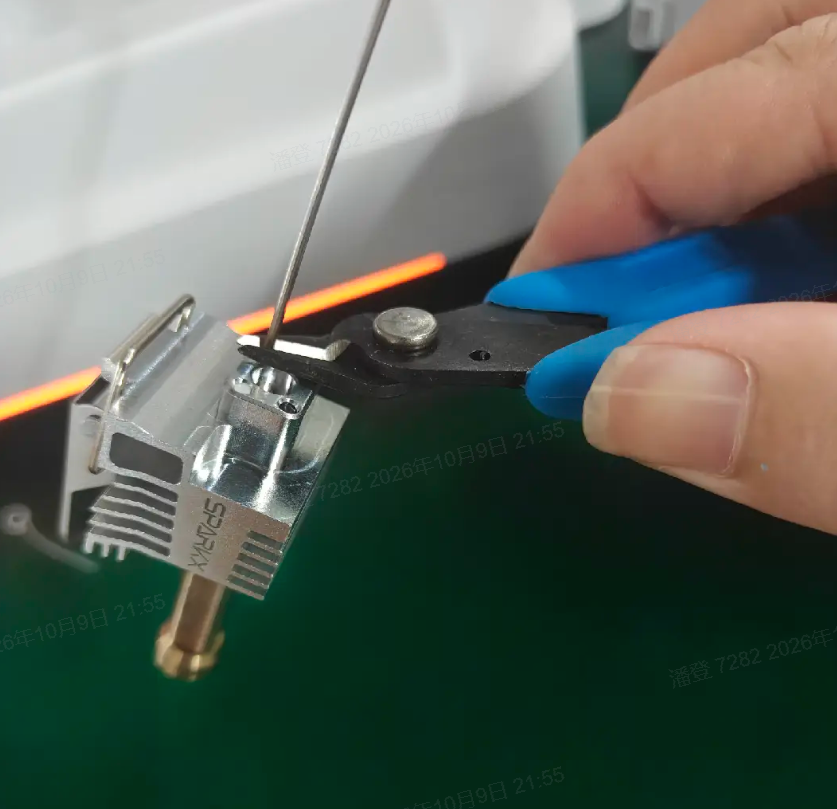
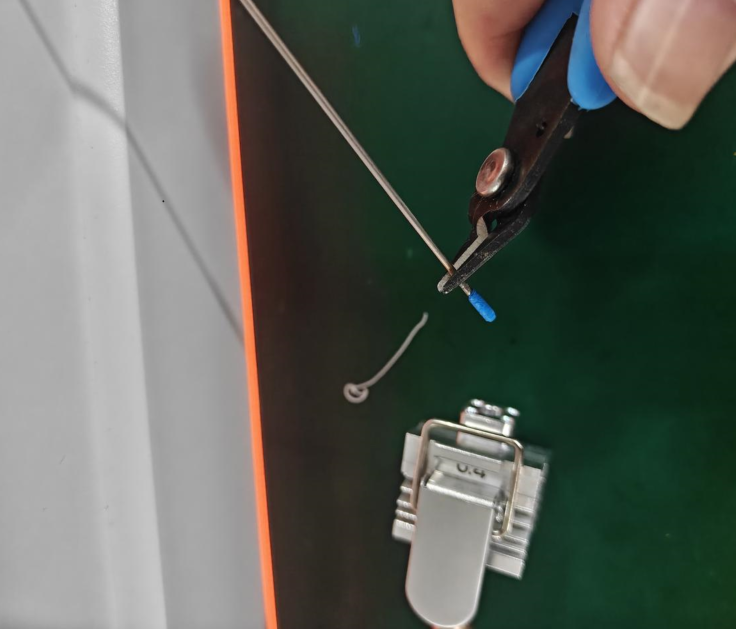
如果无法拔出堵塞的耗材,或通针或耗材无法完全插入喉管,请按以下步骤重新尝试:
热端: 将热端重新安装到加热组件上,并加热至对应温度。
通针: 再次尝试前,将通针伸入热端的熔融区,加热至 160–180 °C。
¶ 8. 清理验证
重新连接 PTFE 管,装载耗材并测试方法一。若仍然无法挤出或挤出不足,则需要重复多次喷嘴疏通。
多次疏通完成之后,请验证您的机器是否能正常打印。如果仍然无法使用,可能是喷嘴已经损坏,建议更换新的喷嘴。
¶ 9. 补充说明
0.2 mm 的喷嘴更难清除堵塞物,可能需要多次进行上述步骤。
另一方面,大于 0.4 mm 的喷嘴往往比 0.4 mm 的喷嘴更少堵塞,因为喷嘴的口径开口允许更大的颗粒通过。