本指南介绍如何更换 SPARKX i8 的切刀组件。
¶ 1. i8 切刀组件概览
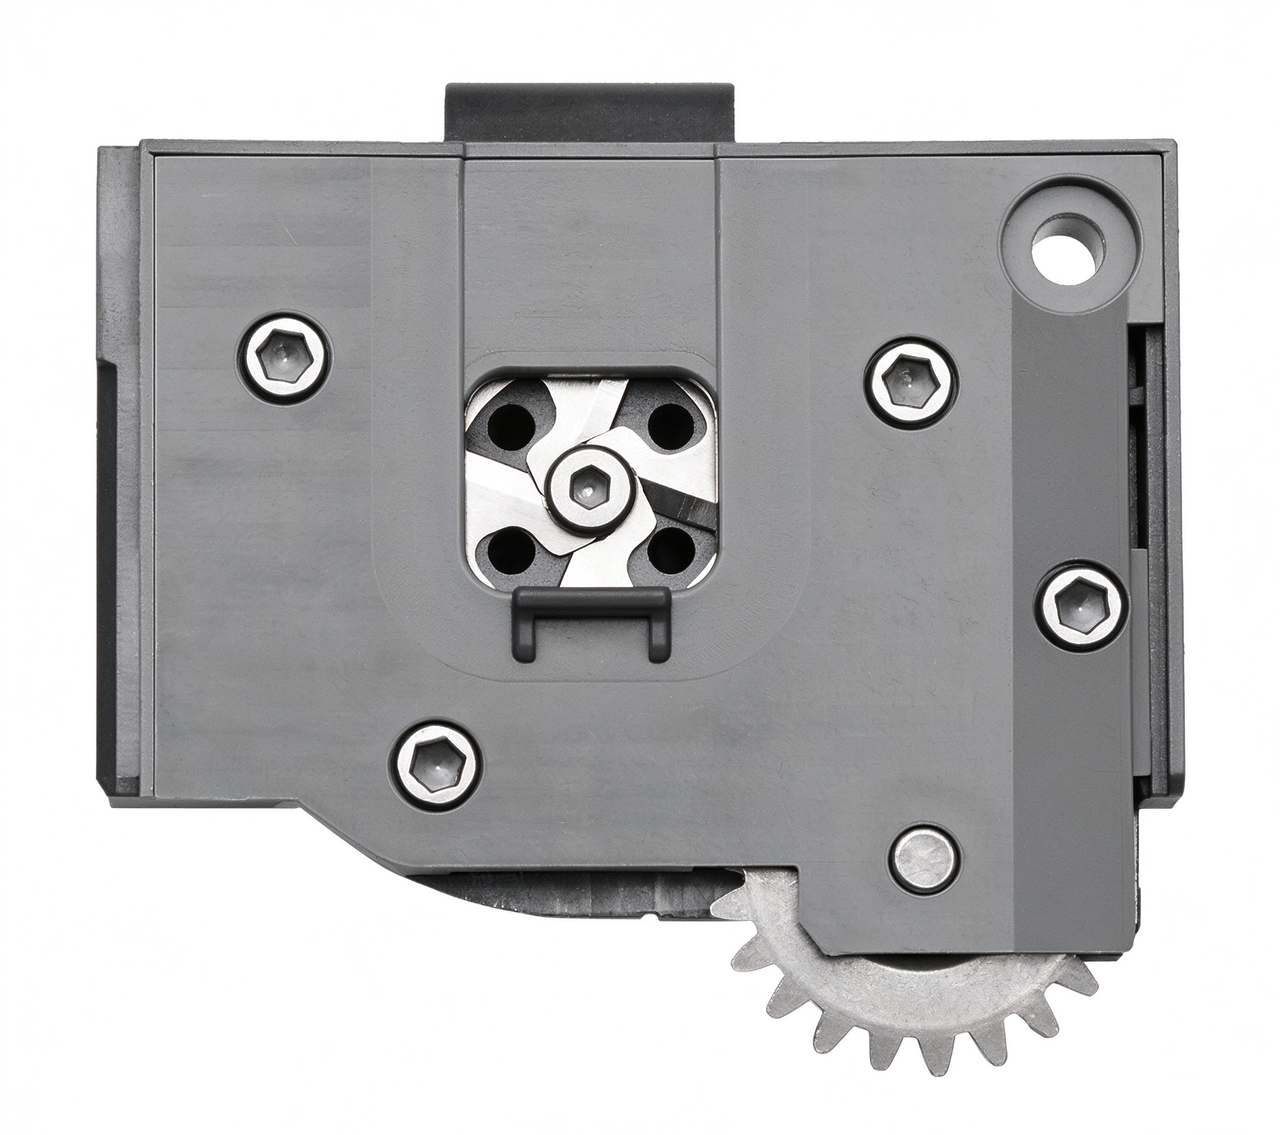
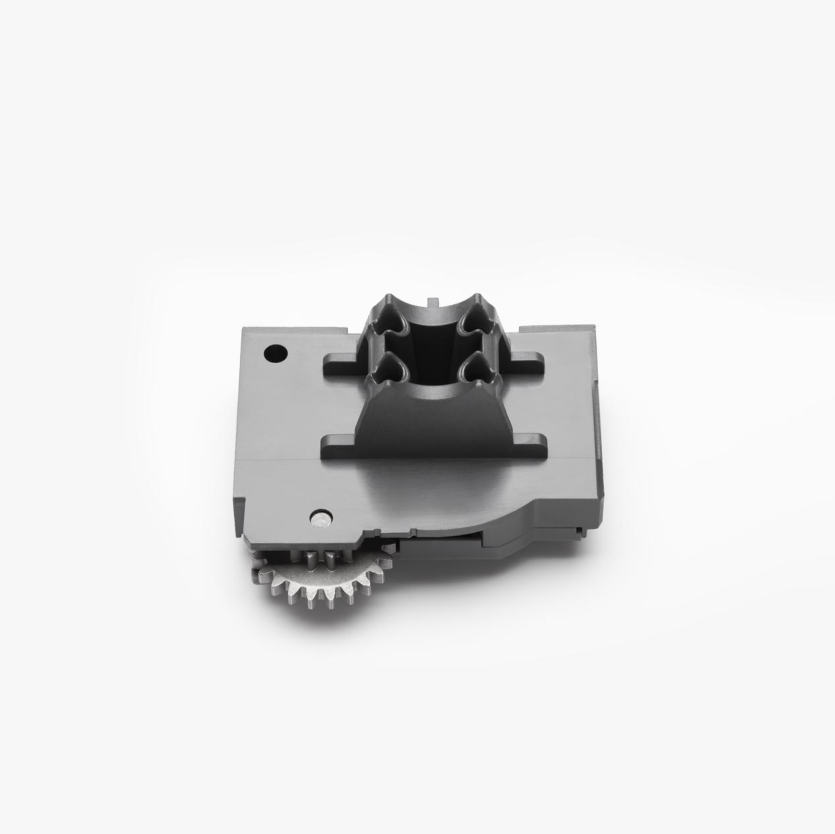
¶ 2. 何时更换
耗材在退料过程中,容易造成挤出机切刀口堵塞。刀片经过长时间裁切后锋利度会逐渐衰减。当出现以下故障现象时,建议提前更换切刀组件:
- 耗材回退动作异常、回料卡滞。
- 耗材裁切不完全,切口存在拉丝残留。
¶ 2.1 工具准备
- 清理堵塞后的切刀组件或新的切刀组件
- H2.0 六角扳手
¶ 3. 安全提示
重要提醒 !
- 进行任何打印机维护操作(含工具头线缆相关操作)前,请关机并断开电源,防止电路短路,避免设备损坏与触电风险。
- 维护或故障排查前,请确认热端、热床已冷却至室温。严禁在高温状态下直接触碰;若特殊场景必须高温操作,请佩戴隔热手套,防止烫伤。
- 若对本操作指南存在疑问,请在创想云App提交工单,我们将尽快为您提供技术支持。
¶ 4. 拆卸旧部件
¶ 4.1 前置工作
¶ 4.1.1 退出耗材并取出铁氟龙料管
- 当前料架所有耗材完成退料切料操作,详细操作请参考《进料/退料更换耗材指南》。
- 按压料管快速接头卡扣,同时将铁氟龙料管向上拔出。

¶ 4.1.2 拆卸工具头前盖
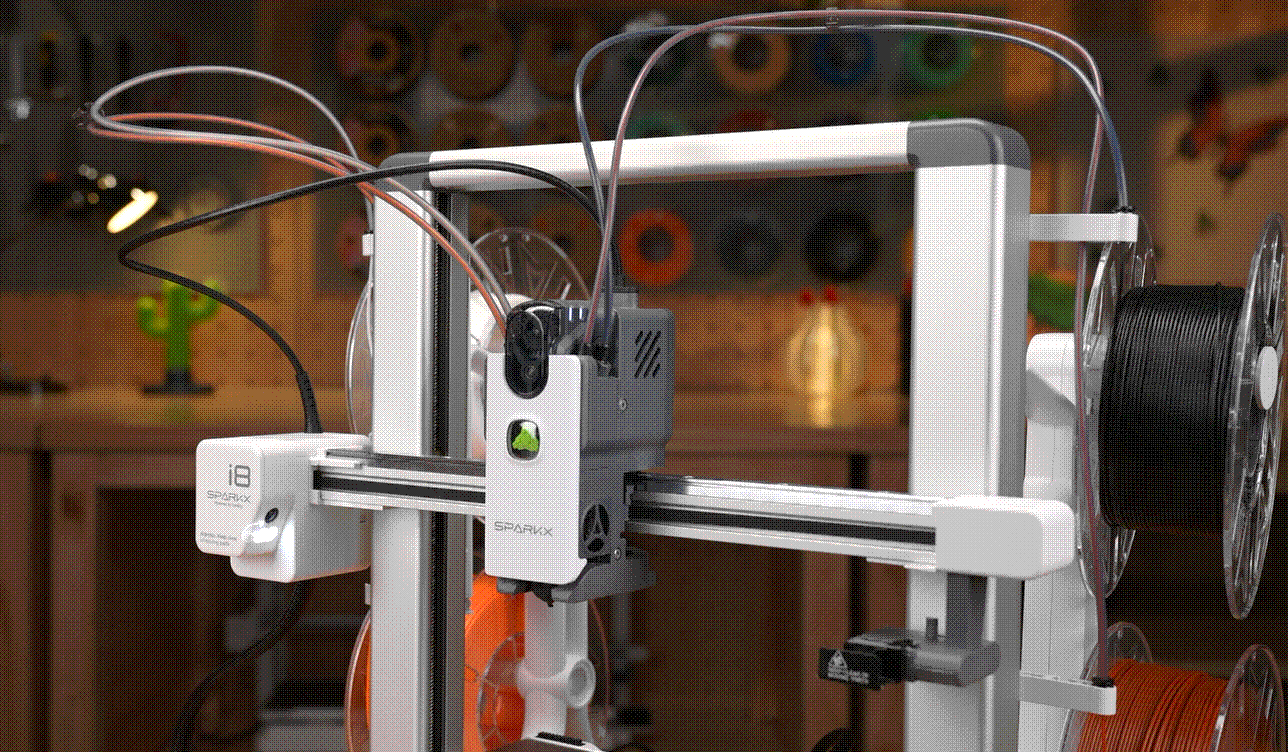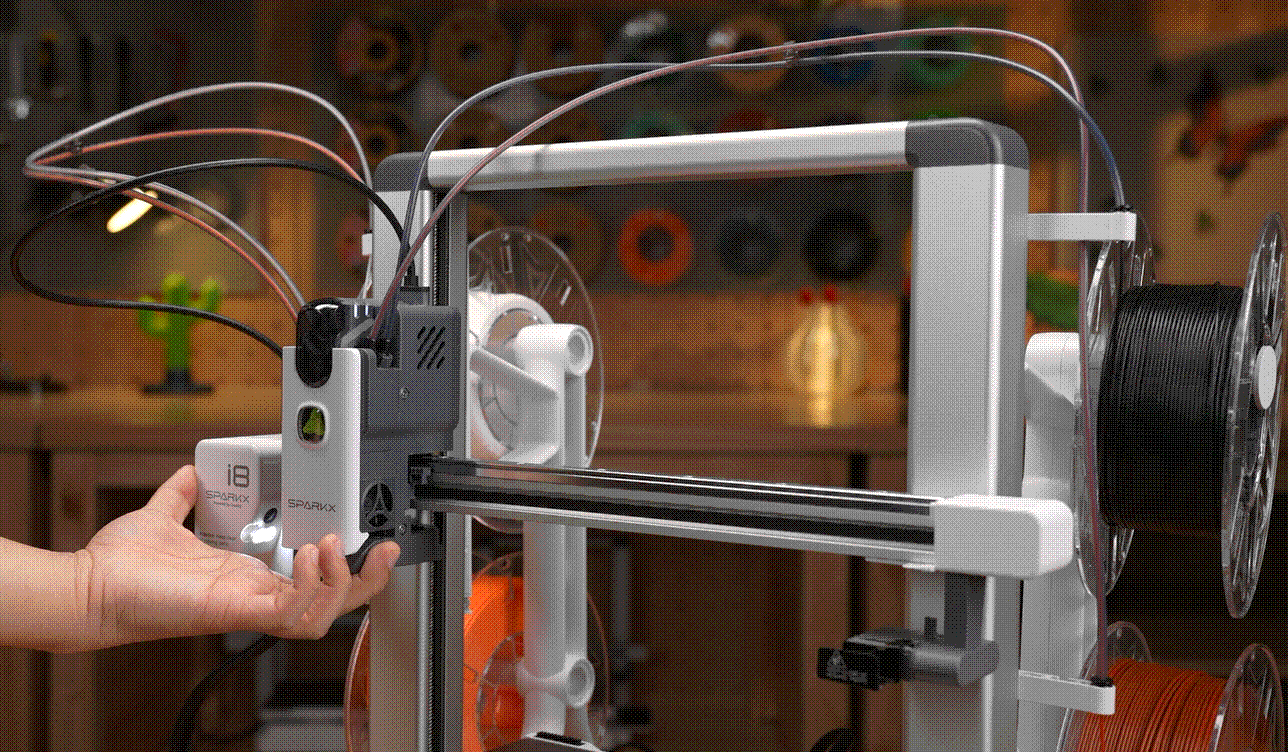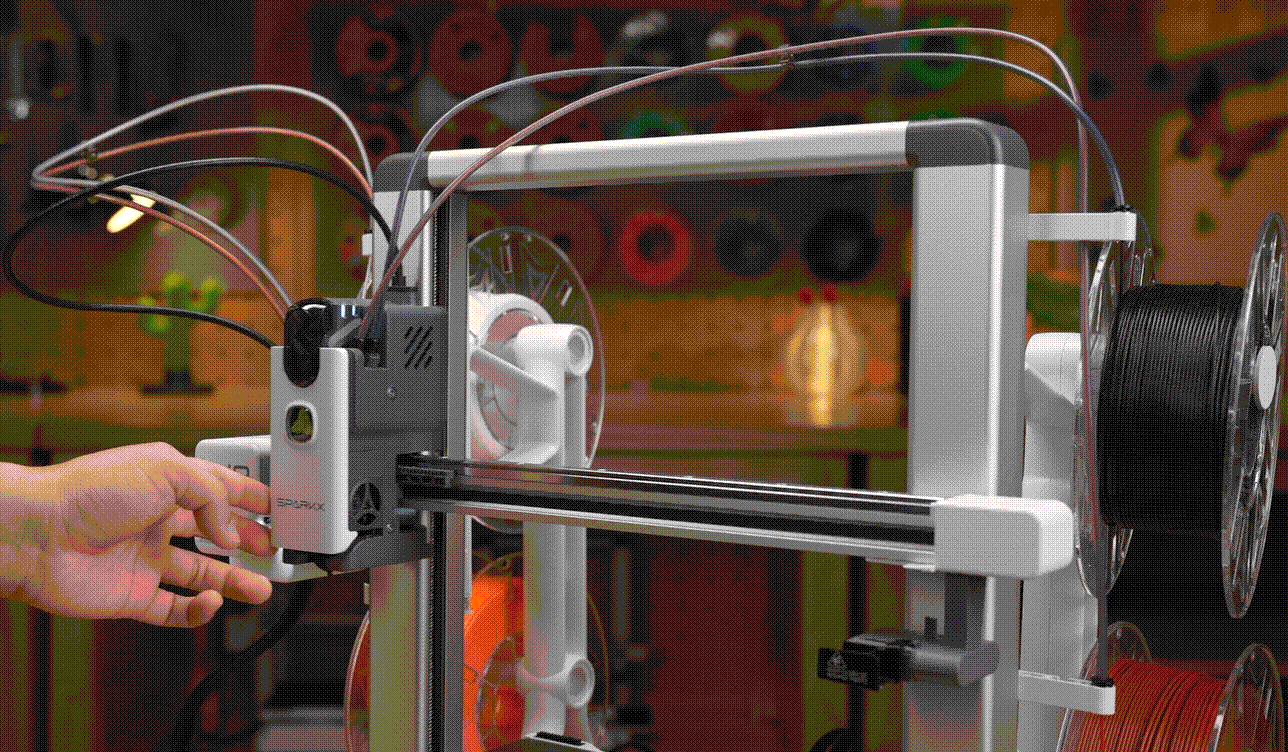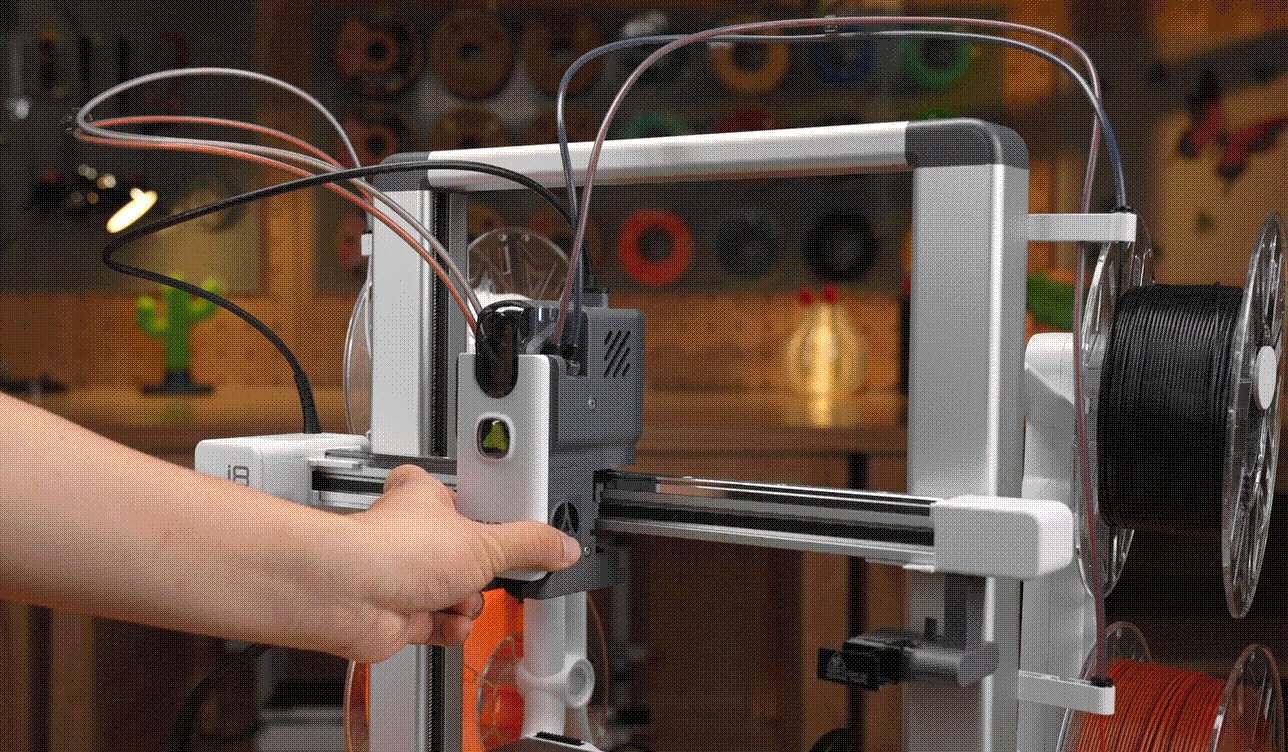
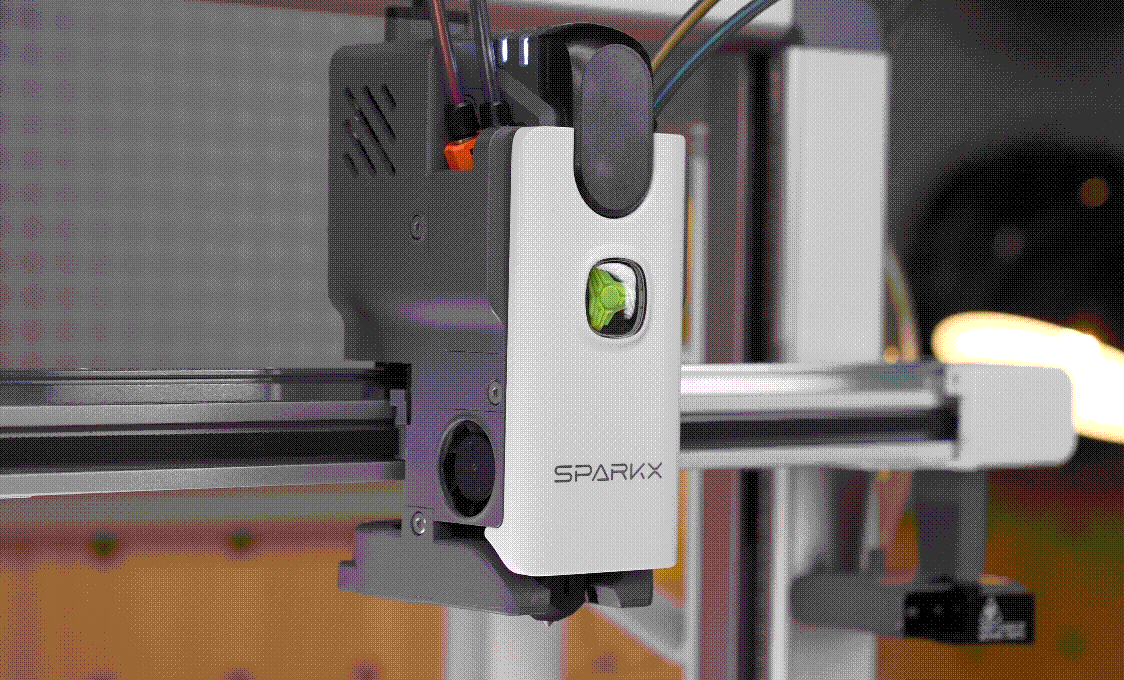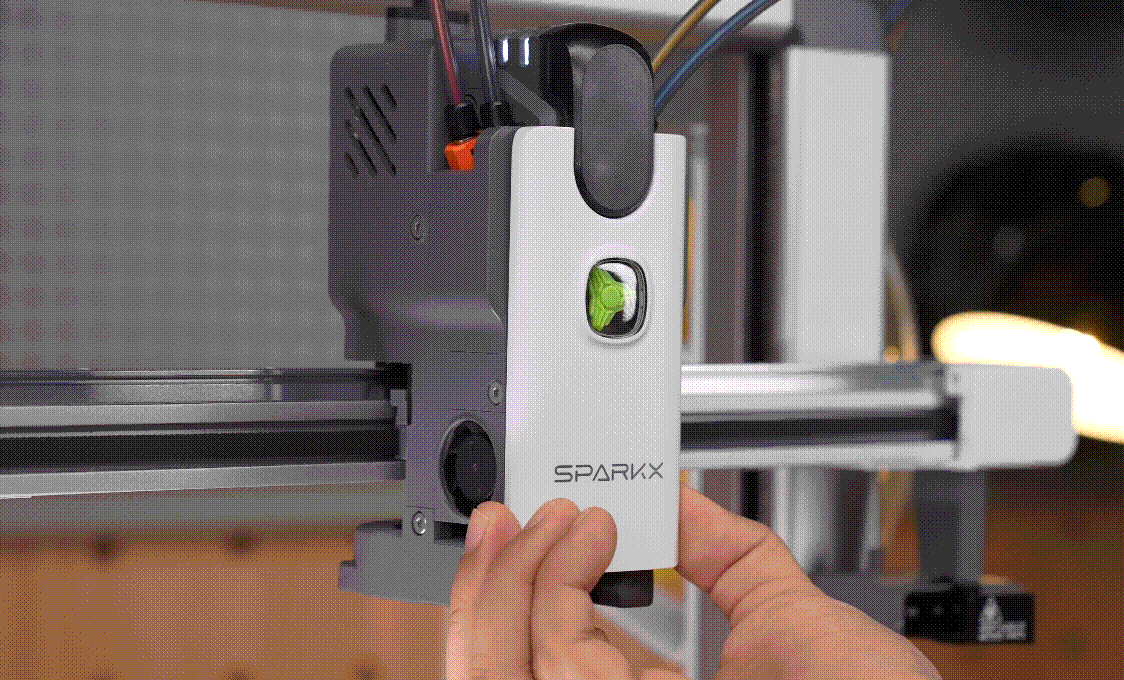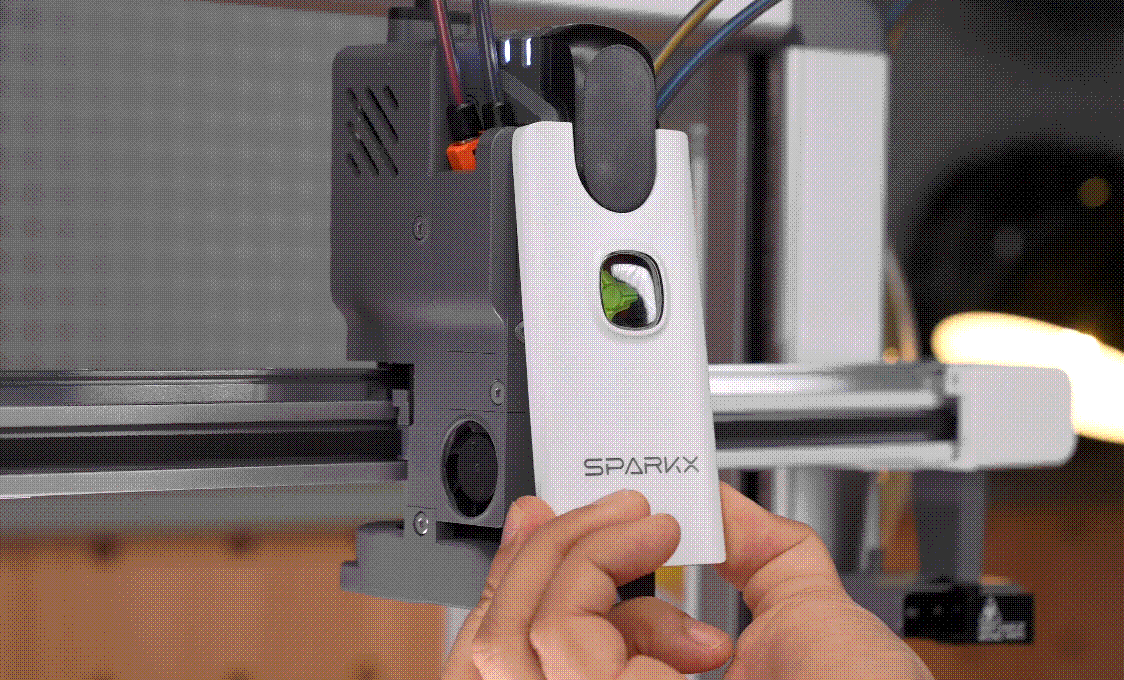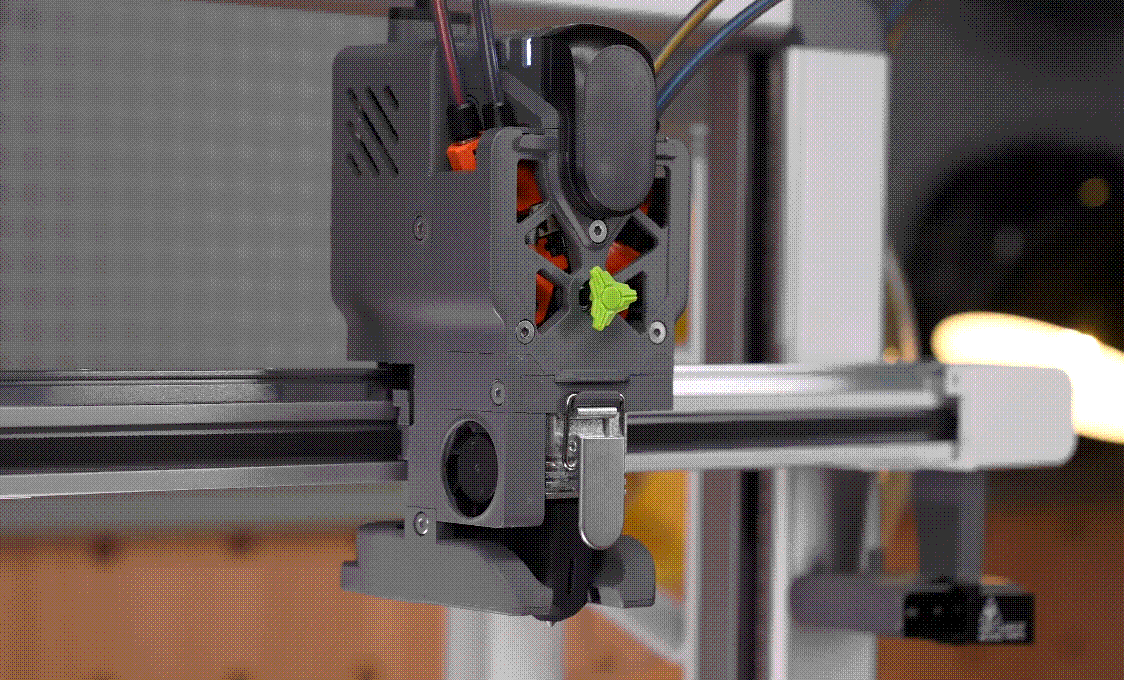
从两侧面按压工具头前盖解锁,取下前盖;操作时左右两侧避开热端风扇。前盖按压位置如下图所示:
¶ 4.1.3 拆卸挤出机保护盖
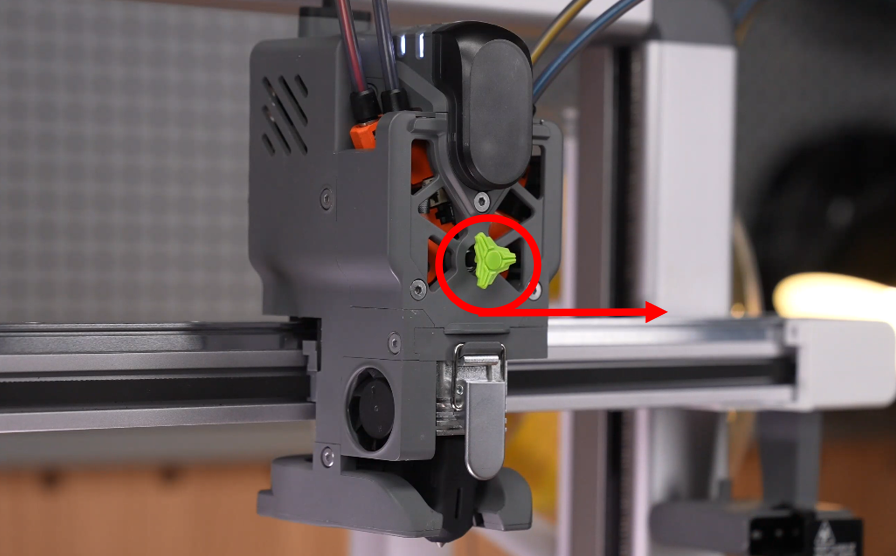
1. 取下旋转轮(旋转件)。抓住旋转轮往外拔即可。
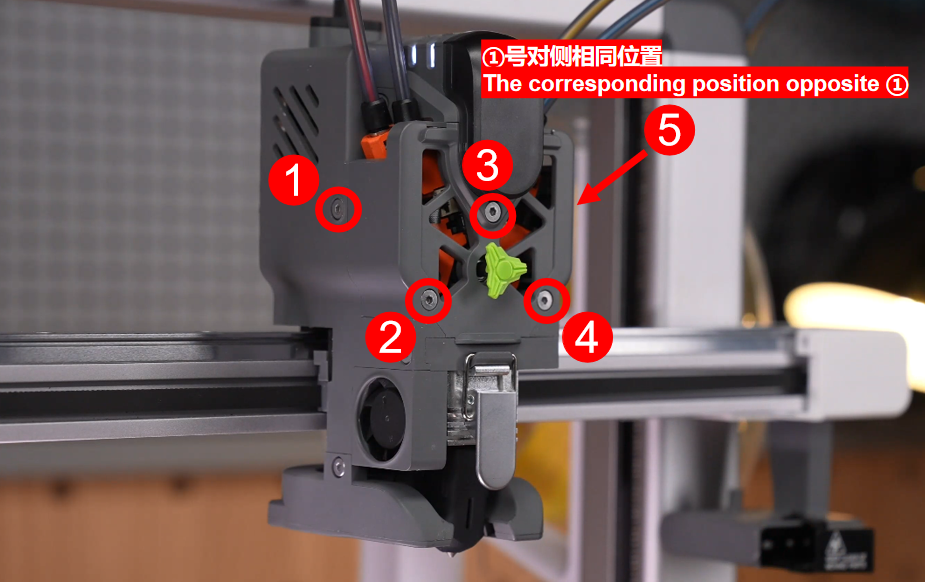
2. 使用 H2.0 内六角扳手拧下挤出机保护盖前方 3 颗螺丝和左右2颗螺丝。所需拆卸5颗螺丝如下图所示。
3. 抓住挤出机保护盖两侧面,用力从工具头正面沿Y轴方向拔出。
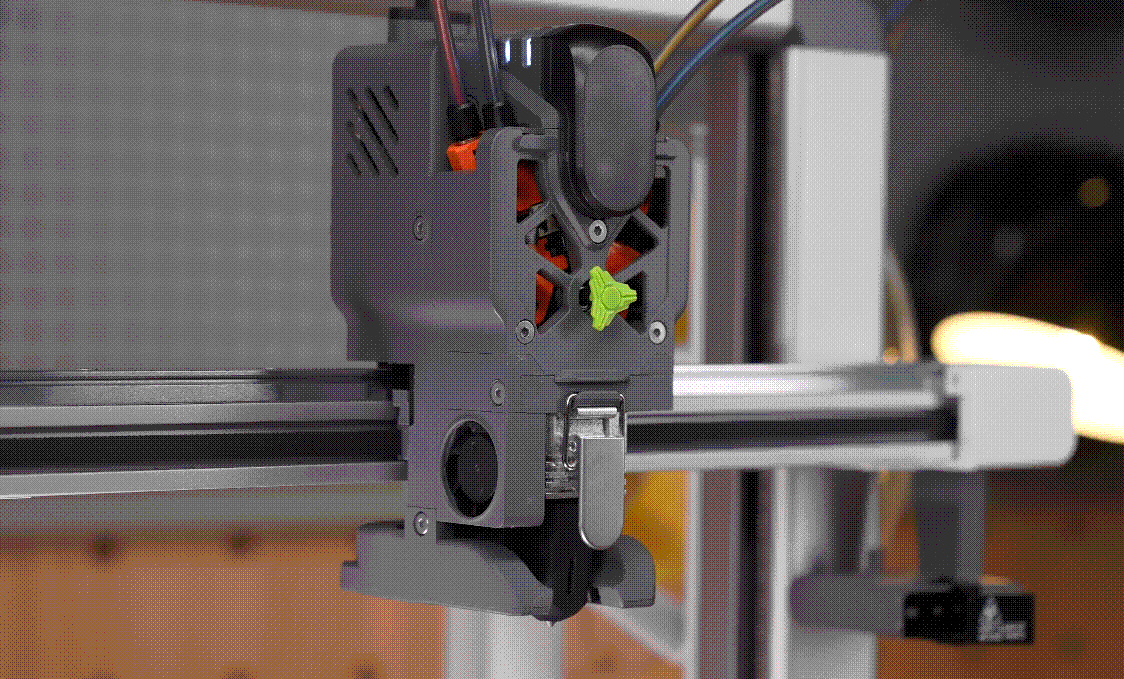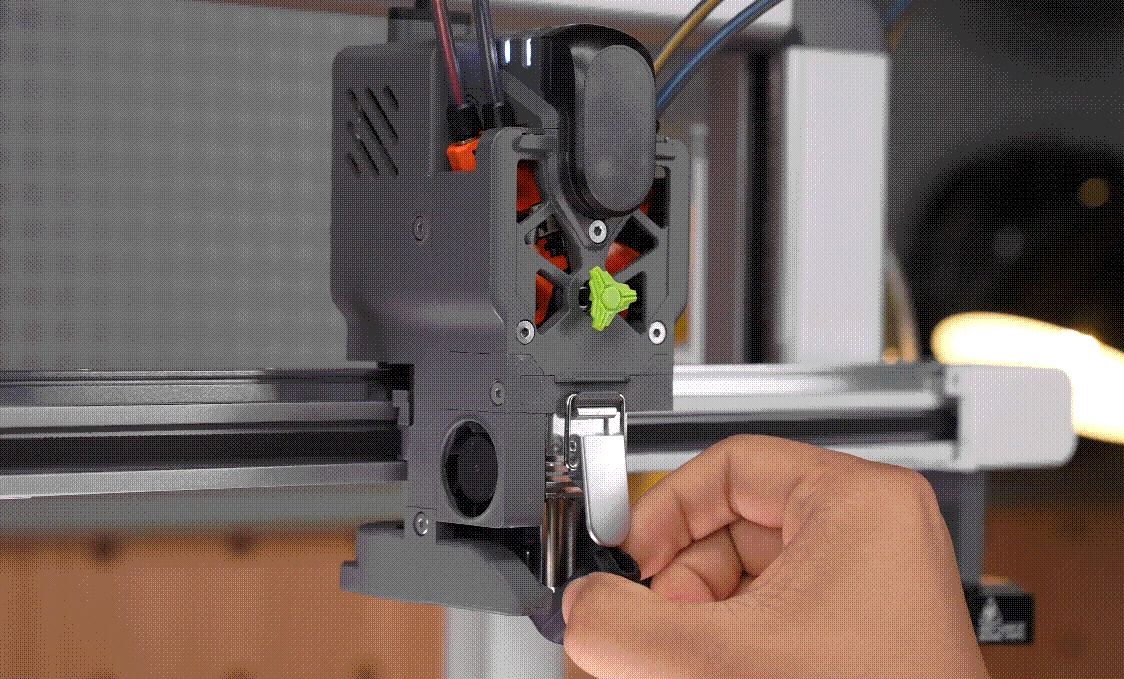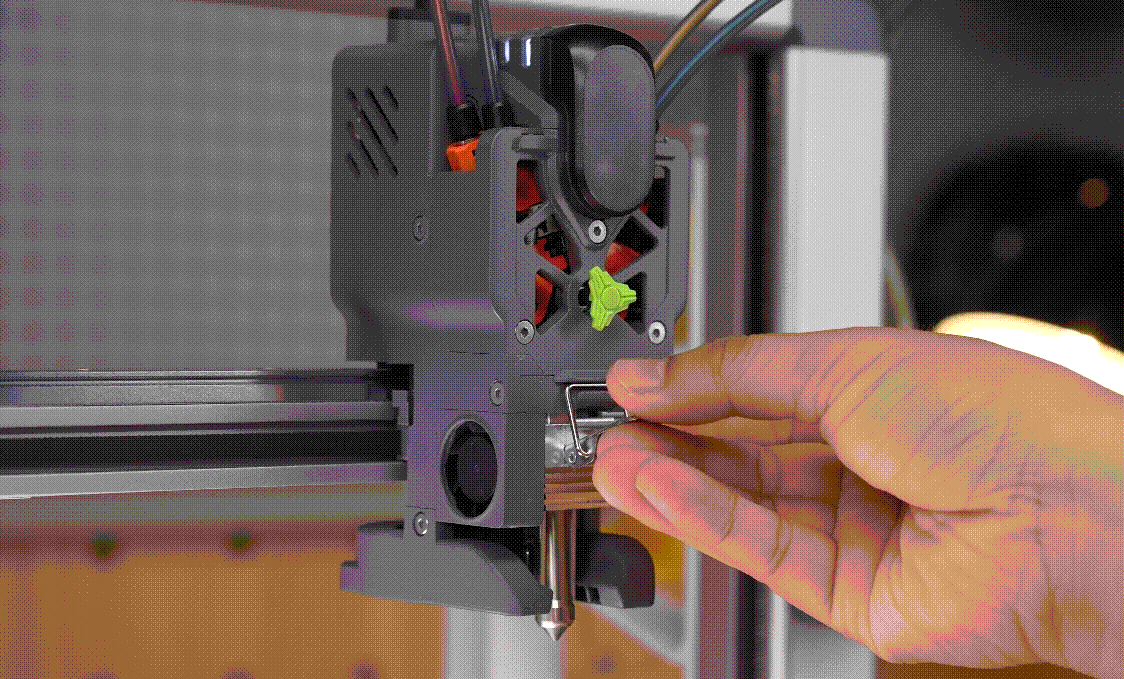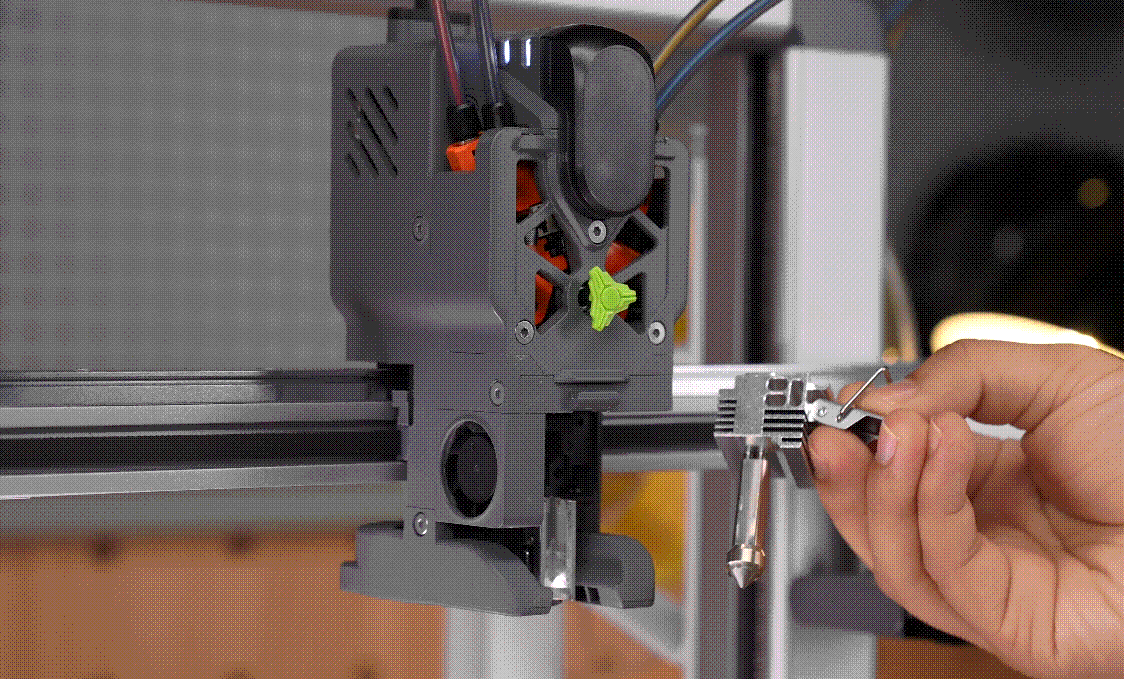
¶ 4.2 拆卸快拆喷嘴
1. 取下硅胶套。
2. 观察喷嘴周围是否附着熔融冷却耗材。
如果有,可加热热端至230℃,使用纸板/用剪钳夹住沾了酒精的厨房纸巾轻轻擦拭表面残料耗材。
3. 松开喷嘴卡扣并向上拨动,观察到热端和切刀之间有一条开口后,向下取出快拆喷嘴。
¶ 4.3 松开进料通道组件固定螺丝
使用 H2.0 内六角扳手拧下进料通道组件左右 2 颗固定螺丝;无需断开 FPC 排线,避免拉扯排线,将两侧进料通道临时搁置在工具头两侧。
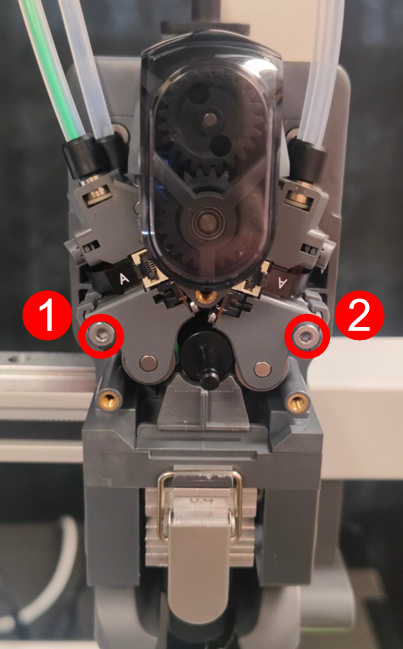
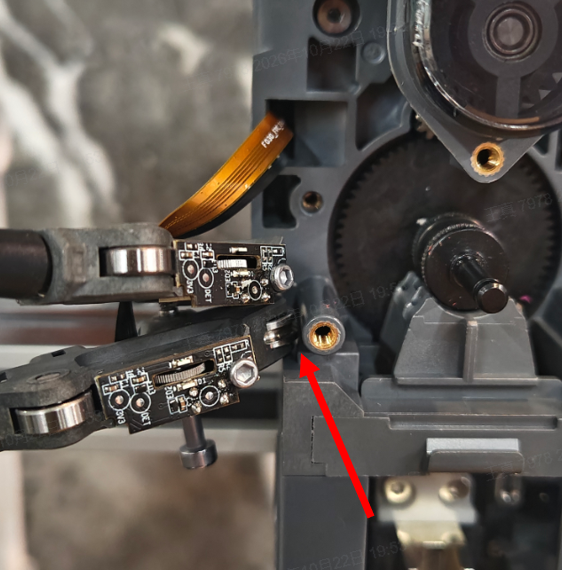
¶ 4.4 拆卸切刀组件
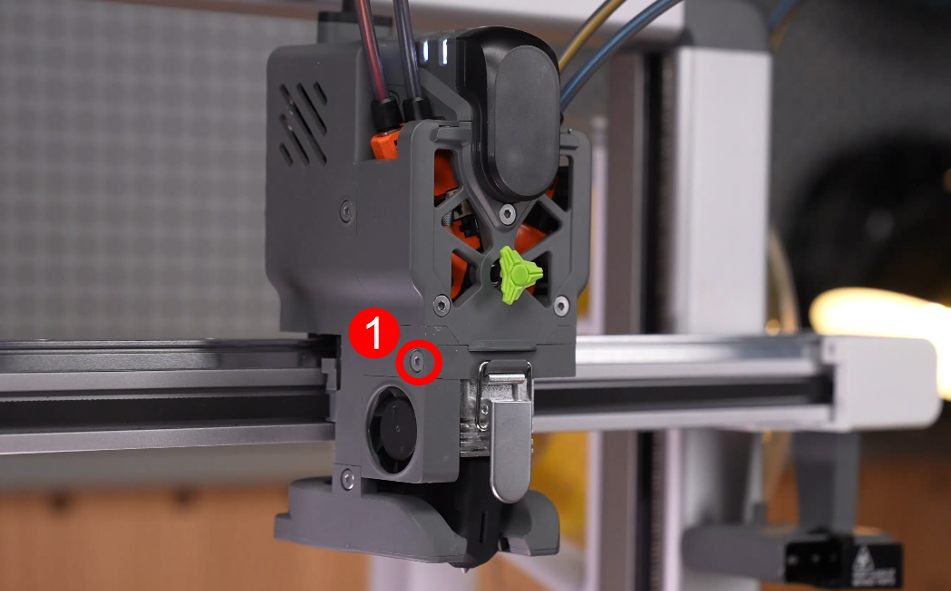
1. 使用 H2.0 内六角扳手拧下 1 颗固定螺丝。
2. 将一根手指伸入切刀通道最内侧,轻轻向外拨动,把整套组件从安装槽位滑出。
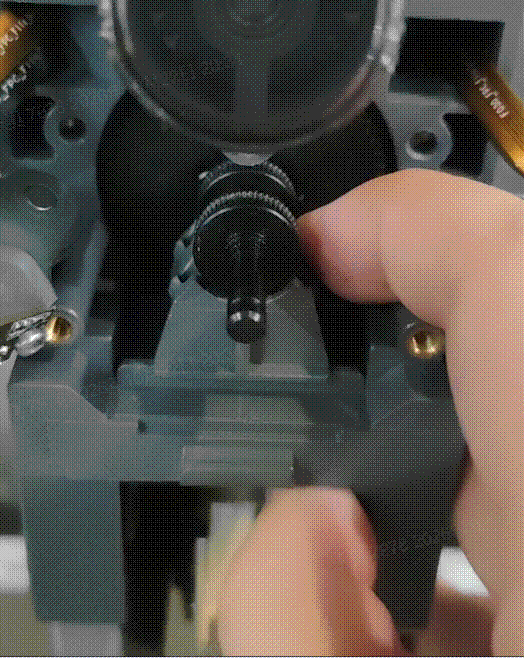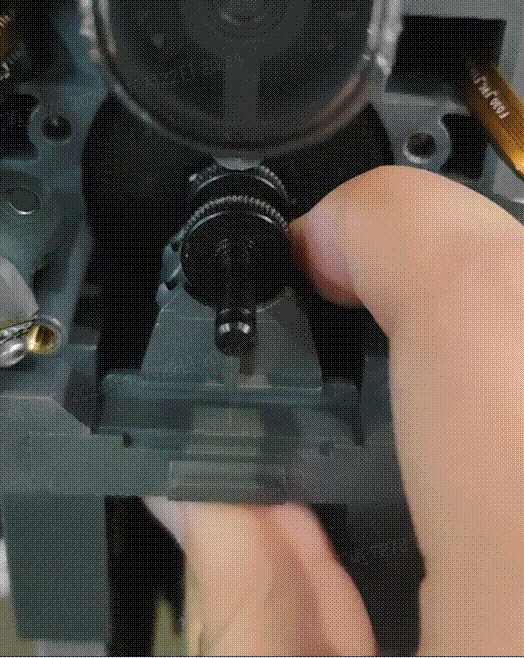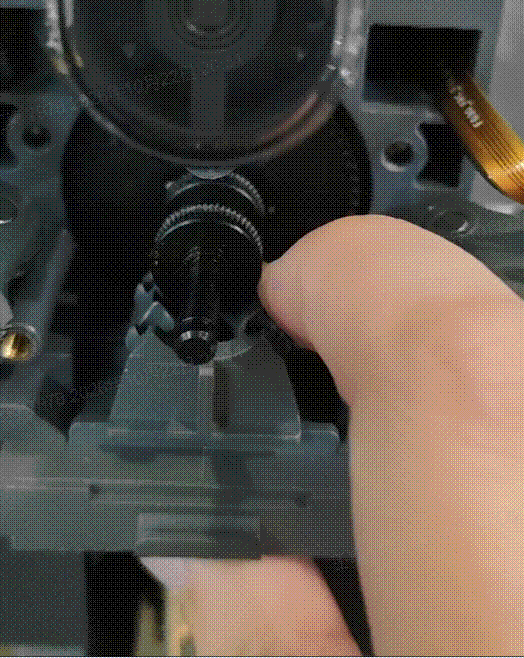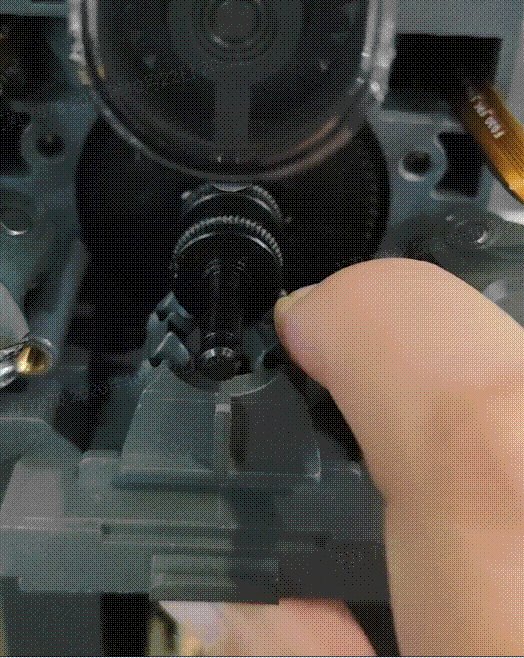
备选方式:可借助螺丝刀辅助拉出切刀组件。
¶ 4.5 取出挤出齿轮
提示:重新装回切刀组件前,建议清洁挤出齿轮与从动齿轮。长期使用后齿轮齿面容易堆积耗材碎屑,清洁可保障后续出料运转顺畅。
- 拆下切刀组件后,即可取出挤出机齿轮。
- 使用软毛刷搭配气吹,清理齿缝内的塑料粉末,保证齿槽无异物卡滞。
- 取无尘布蘸取少量酒精,擦拭齿轮表面。
¶ 5. 安装部件
¶ 5.1 装回挤出齿轮
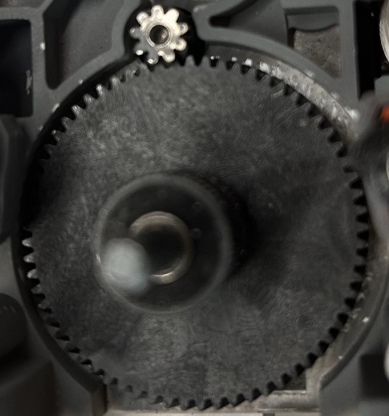
将挤出齿轮放回槽位,务必确认齿轮朝向正确。保证齿轮与上方挤出电机齿轮充分啮合,避免打滑、送丝异常。
¶ 5.2 安装切刀组件
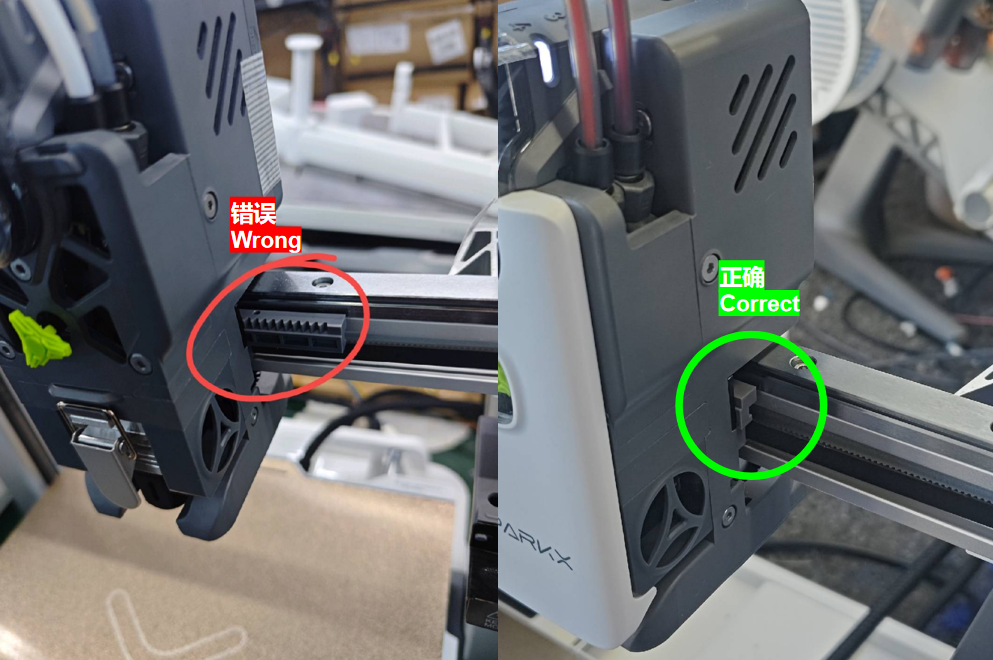
1. 将切刀齿轮条完全推入工具头内侧切刀齿轮后方,使其贴合 X 轴导轨。
2. 确认切刀的 4 个刀口完全对角外露;若位置错位,可手动转动切刀齿轮完成复位。
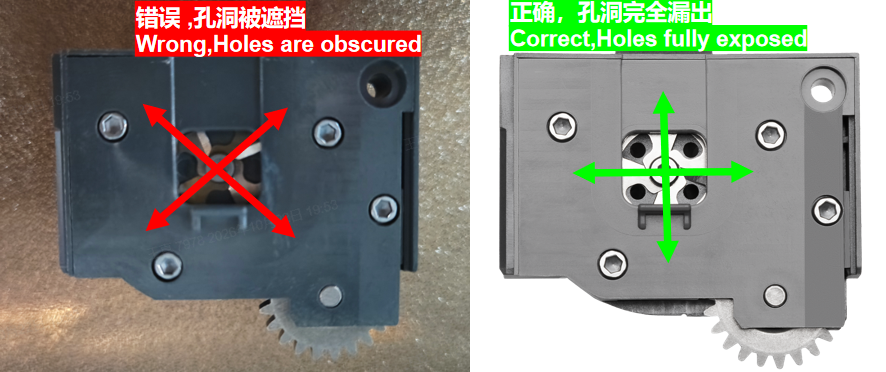
提示:感受到齿轮磁吸到位,即代表复位成功。
3. 将切刀组件对准安装槽,平稳推入至到位。
4. 拧紧固定螺丝,扭矩适中,切勿用力过大,避免滑丝。
¶ 5.3 还原工具头
¶ 1. 装回进料通道组件
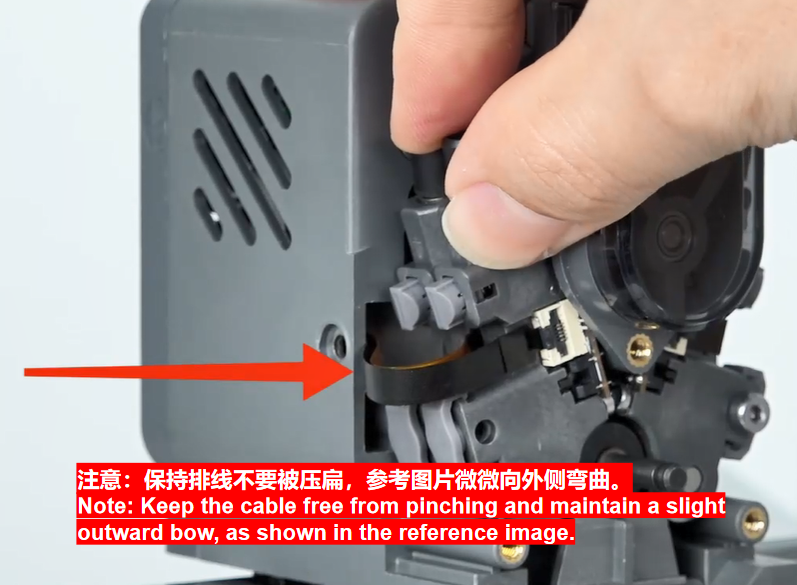
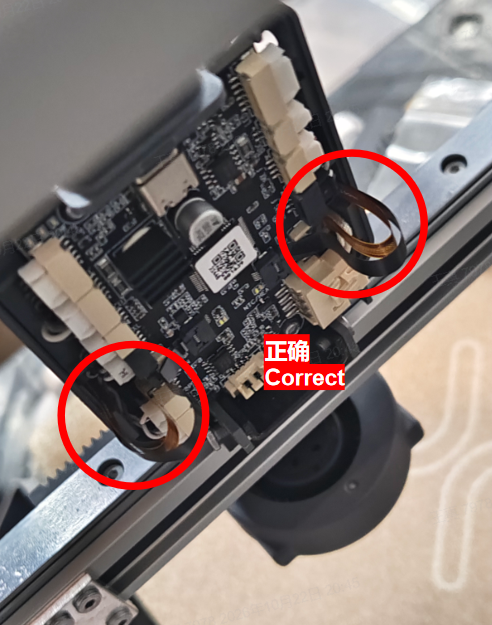
将左右进料通道组件放回对应位置,并装回固定螺丝。确认 FPC 排线未被夹住或拉扯。需要整理走线时,取下工具头后盖,轻轻将排线调整回原有路径;确认无夹压后再装回后盖。
¶ 2. 装回挤出机保护盖
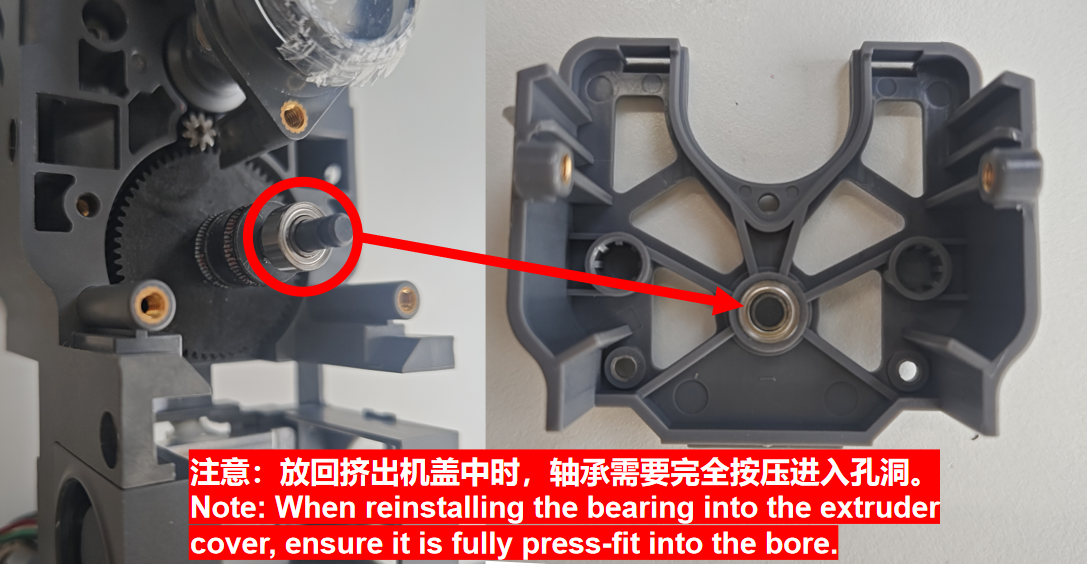
对齐保护盖定位柱,装回保护盖,依次装回并拧紧 5 颗固定螺丝,最后装回旋转轮。
¶ 3. 装回热端与硅胶套
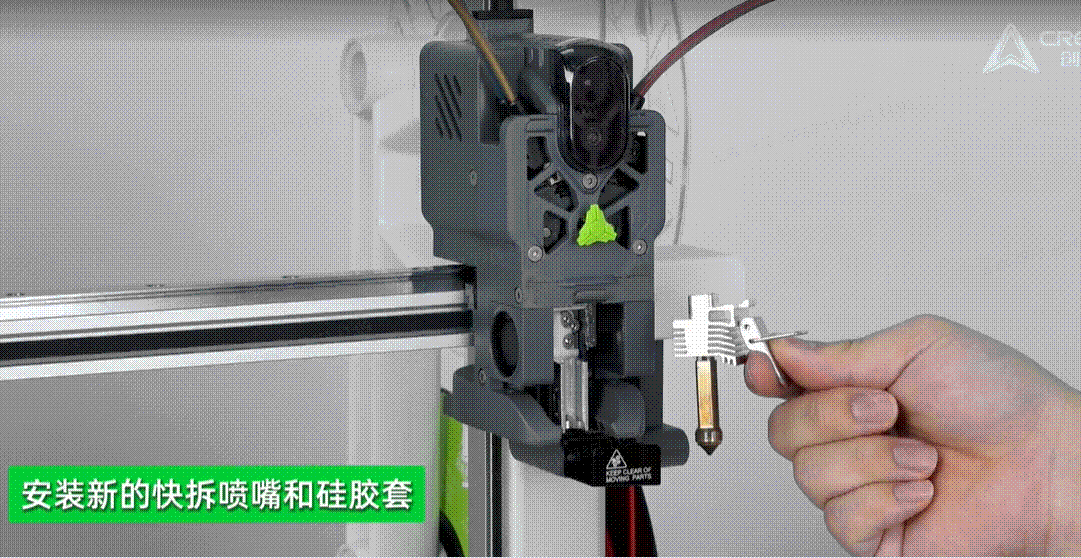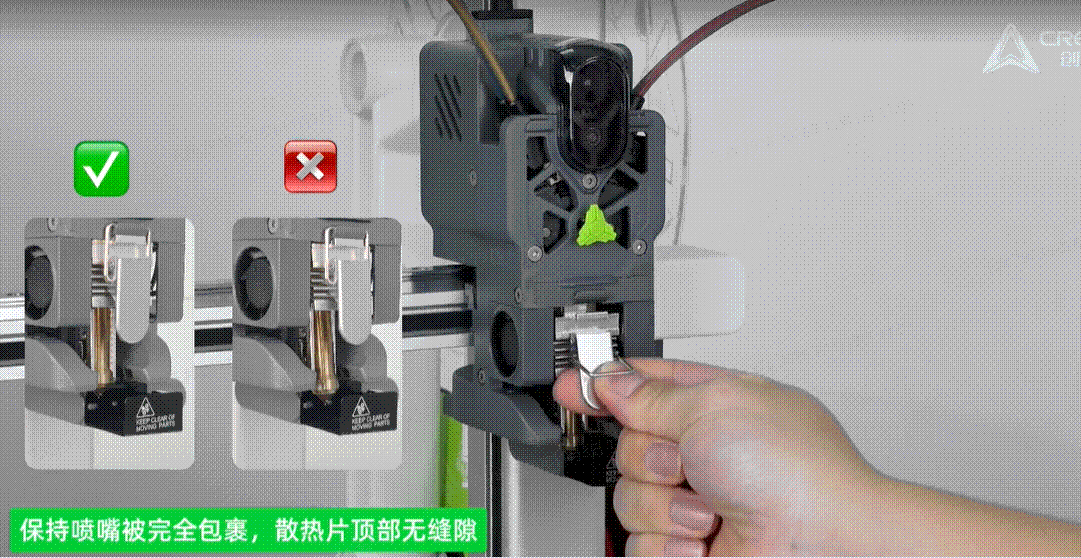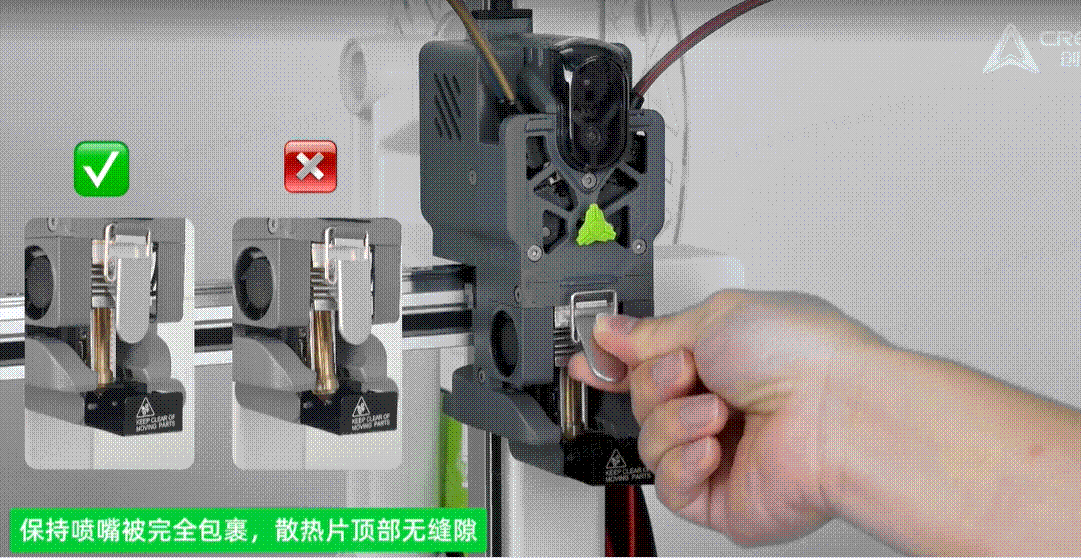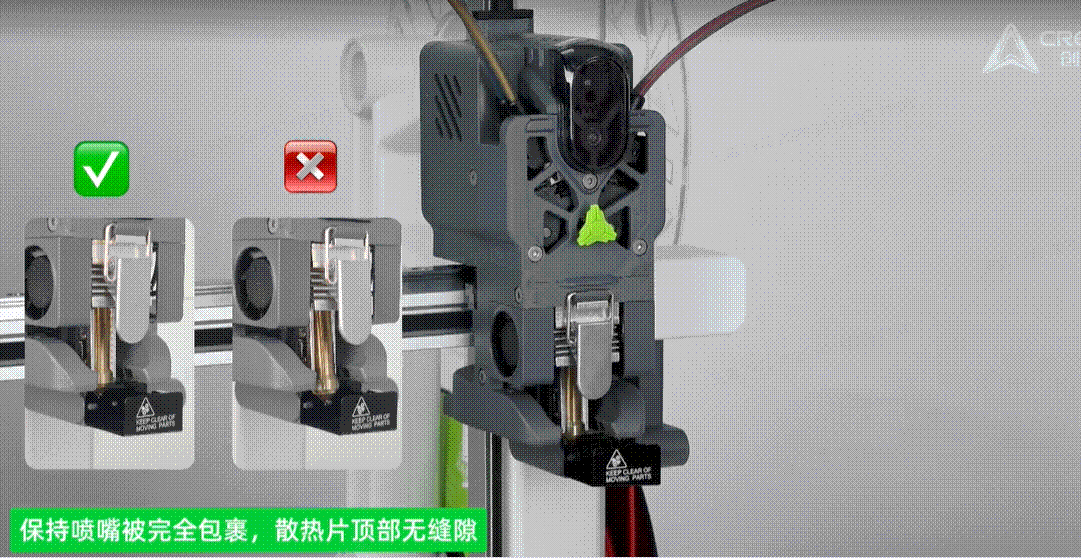
按《i8 热端和硅胶套更换指南》装回热端。确认其进料口与切刀开口对齐、金属弹簧卡扣正确锁紧,再装回硅胶套。
¶ 4. 装回前后盖
确认后盖已正确装回且牢固。对齐前盖顶部卡扣,轻轻按压前盖至卡扣扣合,并检查安装是否牢固。
¶ 5. 接回 PTFE 导料管
将 PTFE 导料管接回原通道对应的工具头进料口,插入到位,并轻拉检查是否固定牢固。
¶ 5.4 验证
确认所有拆下的部件已装回、线缆及导料管已正确连接后,接通电源并开启打印机。
- 机器屏幕点击【帮助>维护>校准>切刀校准】,执行机器校准。
- 执行一次进料和退料测试,确认耗材能顺利送入、退出,并被完全切断。
- 打印一个小型测试模型,确认送丝正常,齿轮无打滑或异常声音。