¶ 951303:例.[1]耗材未完全送入,请手动向前推送耗材,或检查是否缠料、堵头,排除异常后点击“重试”
¶ 适用机型:
SPARKX i8
¶ 为什么会出现这个提示?
当您对耗材进行进料时,如果当前进料通道的里程计并未检测到当前通道耗材正在向前进料,将会出现此提示;
可能的原因包括:
1. 耗材未被齿轮咬住
插入耗材后,虽然断料检测触发,但耗材并未被挤出齿轮咬住,导致送料时齿轮无法运送耗材。
2. 耗材缠料
料盘上的耗材发生了交叉缠绕(通常是因为之前换料或拉扯时料线松脱),导致耗材卡死在进料口,无法向前送入。
3. 送料管阻力过大
铁氟龙管安装错误,或料管磨损严重,导致耗材在管内推进时摩擦力剧增,进料阻力过大。
4. 耗材刨料
5. 喷嘴轻微堵塞或喉管阻力大
进料时,耗材已经送到了热端附近,但由于喷嘴内部有残留炭化杂质或温度不够,导致耗材无法顺利熔化挤出,触发电机过载保护或送料超时。
6. 送料齿轮打滑或压紧力不足
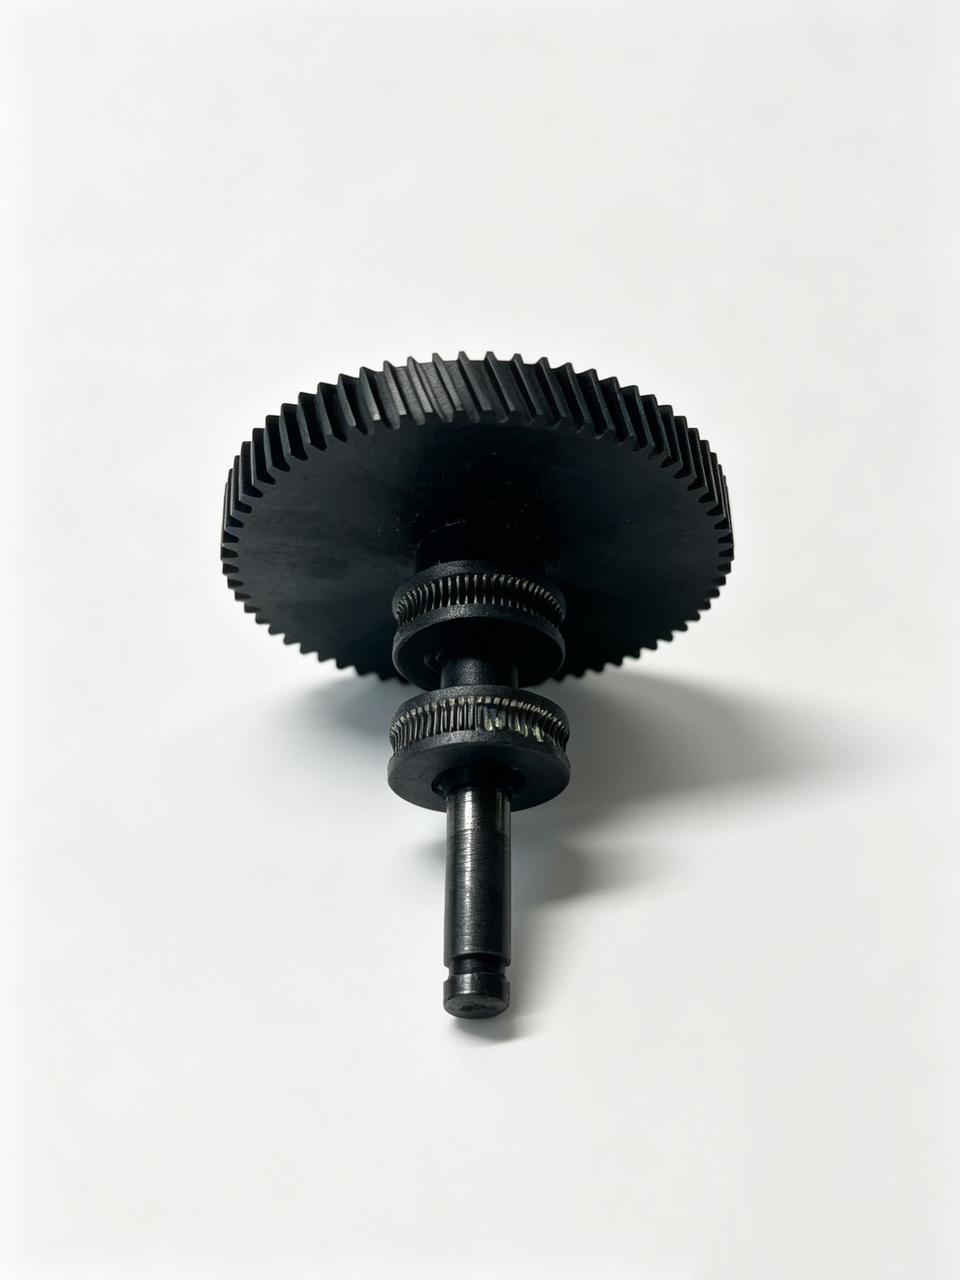
挤出机的送料齿轮磨损、沾满耗材碎屑,或者压紧弹簧松动,导致齿轮空转,耗材无法向前推进。
¶ 如何解决
1. 点击重试
如果打印过程中屏幕提示 951303错误码,可按照以下装料重试的操作:
- 在屏幕中点击【重试】。
- 手动推一下耗材,将耗材完全送入挤出机齿轮。
- 若耗材无法推入,将其拔出后重新插入,再次推动耗材。
2. 检查料盘与防缠绕情况
观察对应料槽的料盘,检查耗材是否有交叉、打结或卡在料盘边缘的情况。手动转动料盘,顺直并理清耗材。
3. 检查送料管(PTFE管)
拔开阻力较大的送料管,检查管内是否有断料或异物。确保送料管走线顺畅、没有死弯。
4. 清理送料齿轮与碎屑
打开挤出机或料仓的送料组件舱盖,检查齿轮上是否有耗材切削下来的碎屑。如有,用毛刷或镊子清理干净,确保齿轮咬合有力。
¶ 通用故障处理步骤
第一步:分段排查
将送料路径分段排查:料盘料仓,送料管(PTFE管),挤出机 ,热端。通过手动抽拉和推送,逐步排查耗材究竟卡在哪一个区段。
第二步:温度与耗材状态确认
确保预热温度与当前使用的耗材匹配(例如用 PLA 时误设为 TPU 或高温材料温度会导致软化变形卡死)。同时检查耗材直径是否均匀,有没有局部过粗或受潮变形。
第三步:清洁与润滑机械传动
定期清理送料齿轮、导向轮上的灰尘和耗材屑。检查各传感器的对射孔或微动开关处是否有碎屑遮挡。
第四步:固件复位与校准
在发生严重卡料后需要通过屏幕菜单执行“退料”,释放内部电机的逻辑锁死状态后再重新加载。