安全提示:本流程分两段——步骤 1–4 为机械拆装,请先关机断电;步骤 5 需要加热喷嘴到 220℃,全程不要用手直接触碰喷嘴和加热块,必要时戴隔热手套或等待冷却后操作。如刚打印过,请先确认喷嘴降温。
¶ 一,什么时候需要更换热端:
喷嘴堵塞,清理后仍然不出料或出料不均
加热块/喷嘴损坏、漏料、表面明显腐蚀
更换不同孔径喷嘴(如从 0.4mm 换成 0.6mm)
拆机维修后重新装配
¶ 二,如何更换热端
¶ 1、退出耗材
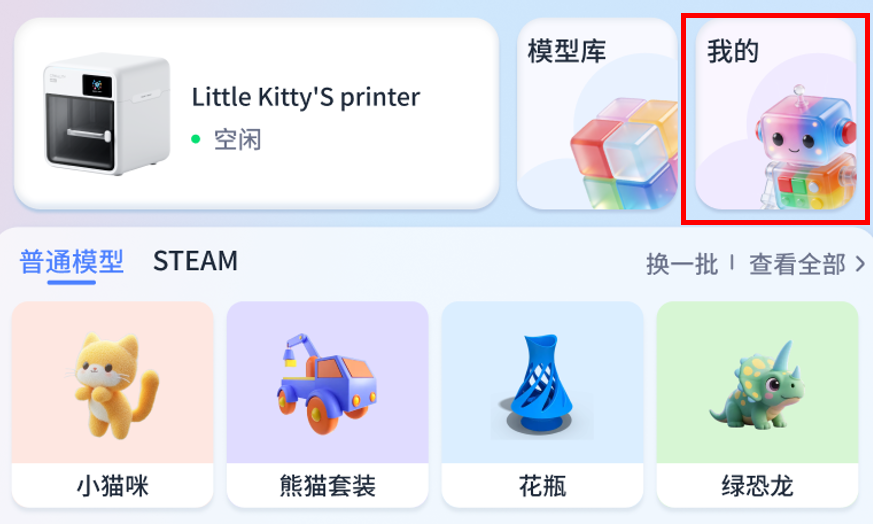
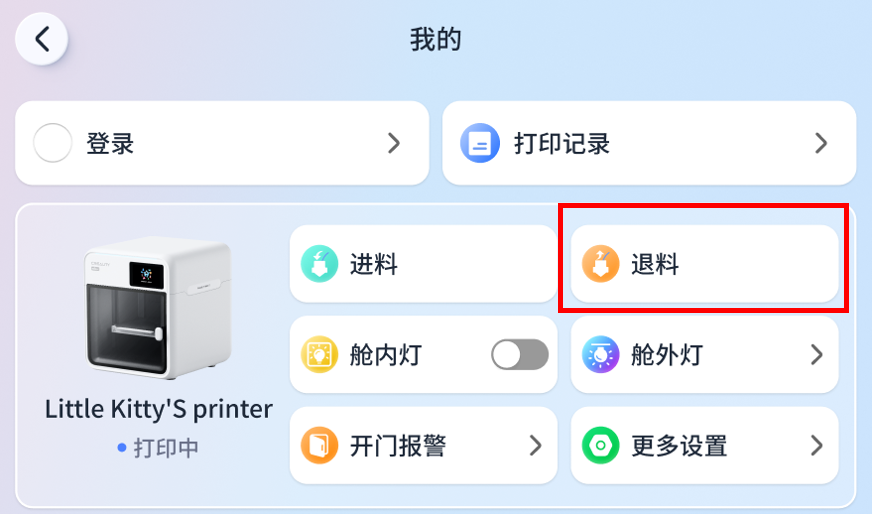
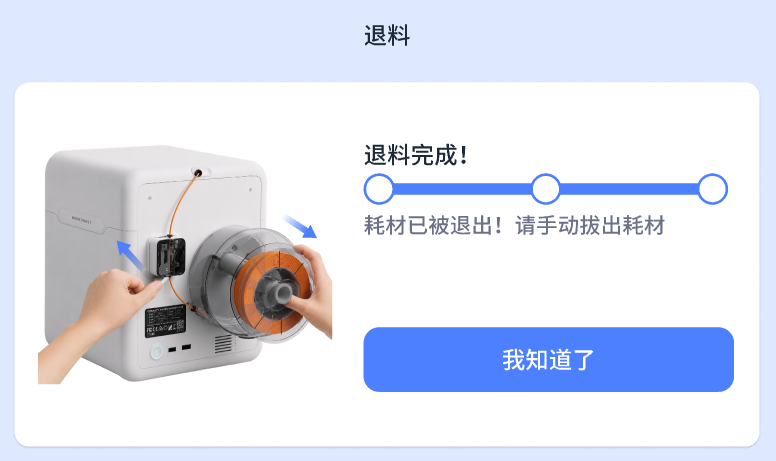
在机器屏幕上点击 我的--退料 等待耗材完全退出后,按住机器背面挤出夹,取出耗材
 |
 |
 |
 |
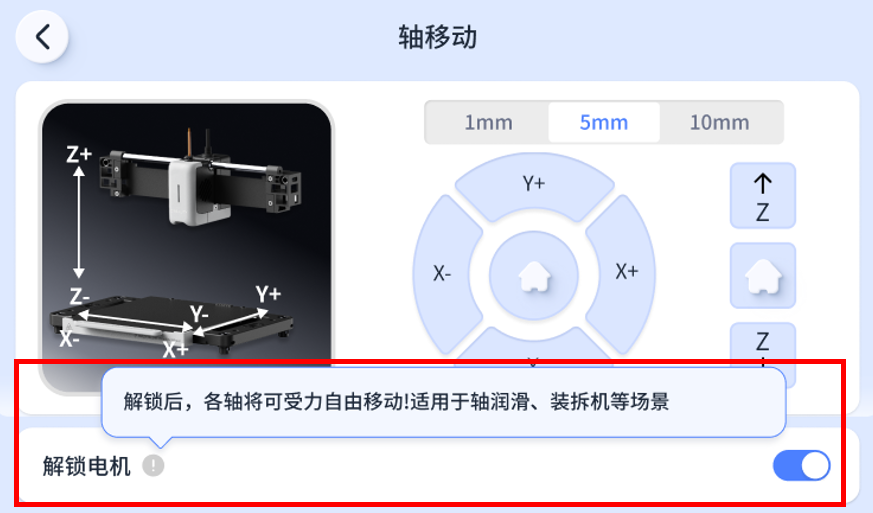
¶ 2、解锁电机,移动工具头到操作便利的地方
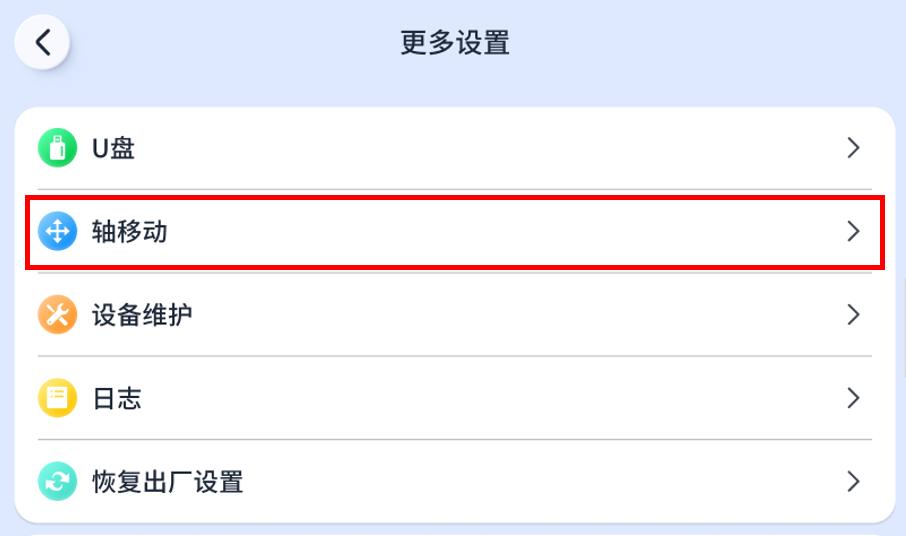
找到【更多设置】里的轴移动,点击解锁电机,移动打印头道操作便利的位置 通常可以移动至机器中间靠前的位置
 |
 |
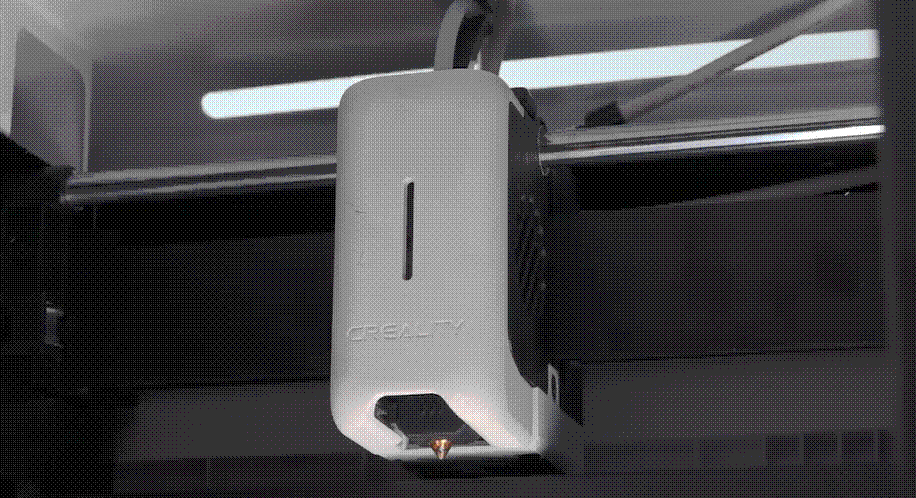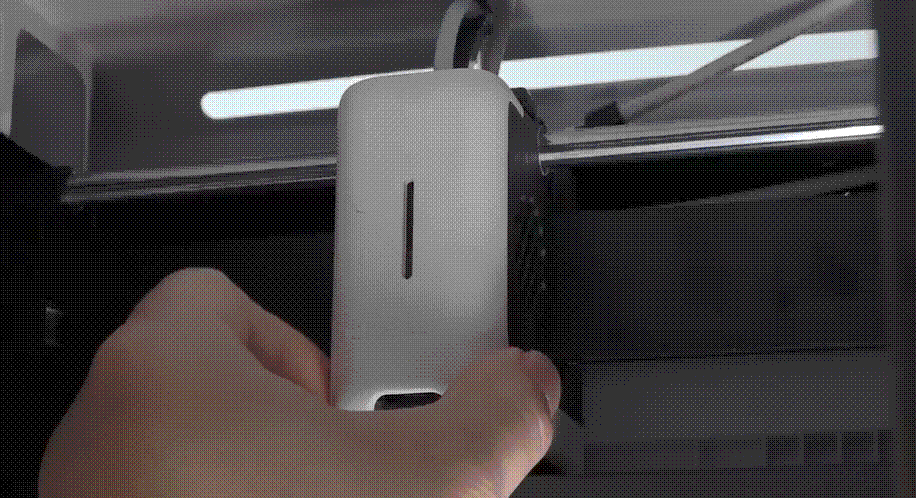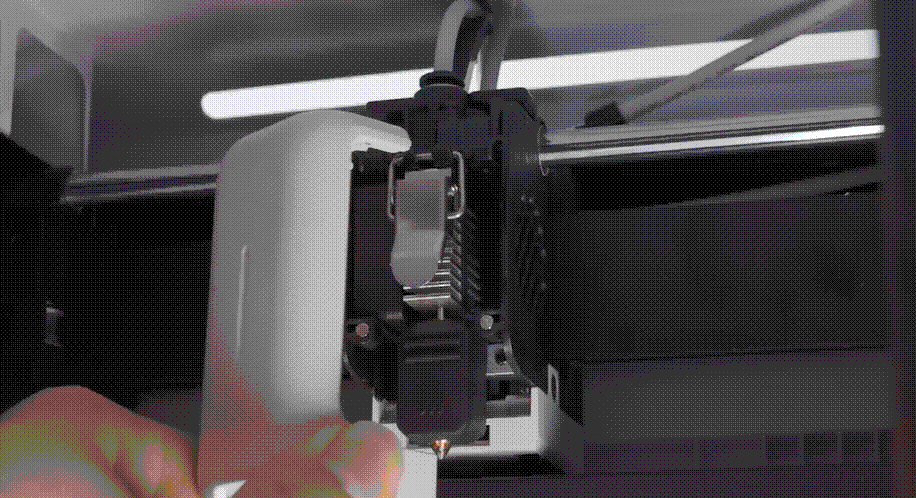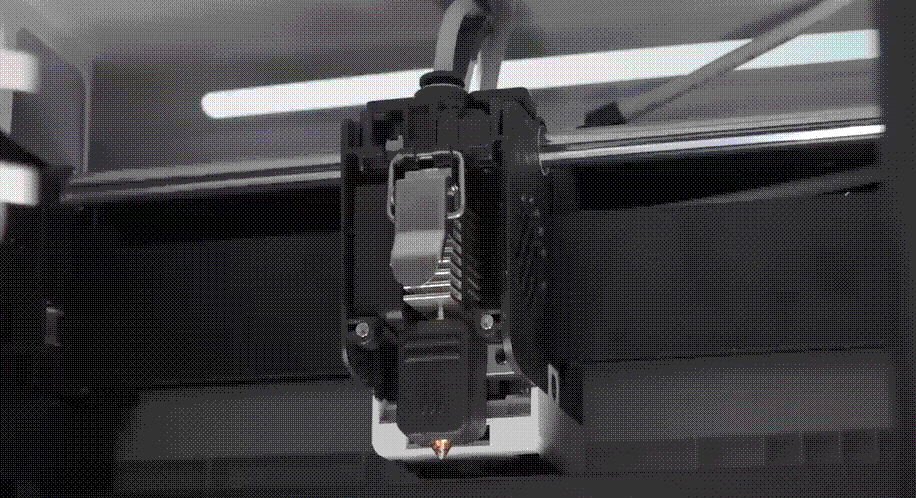
¶ 3、取下工具头前盖、拔掉硅胶套
 |
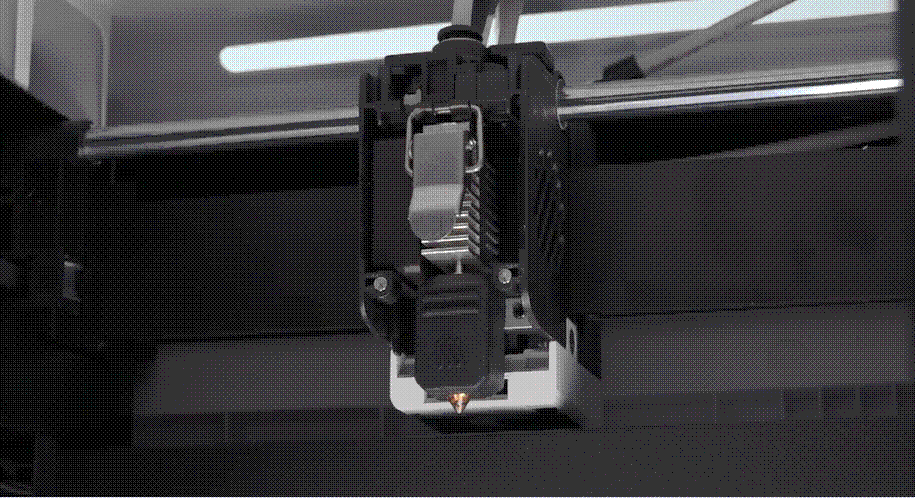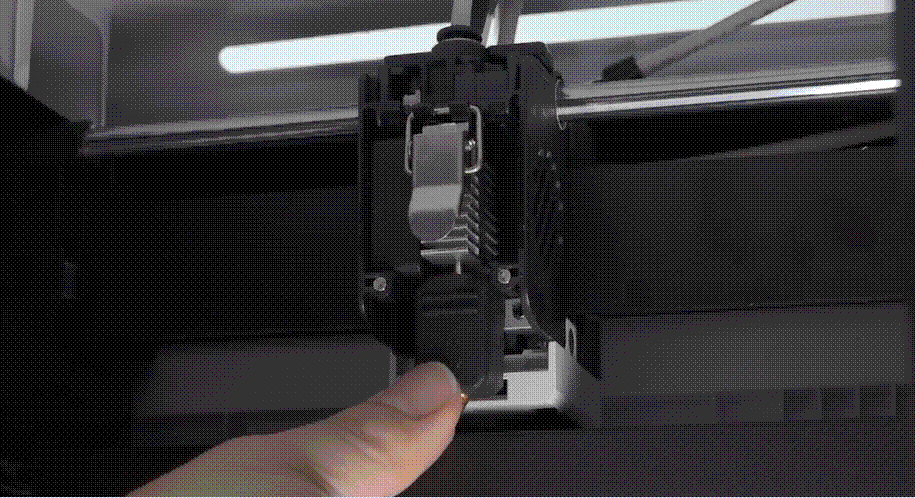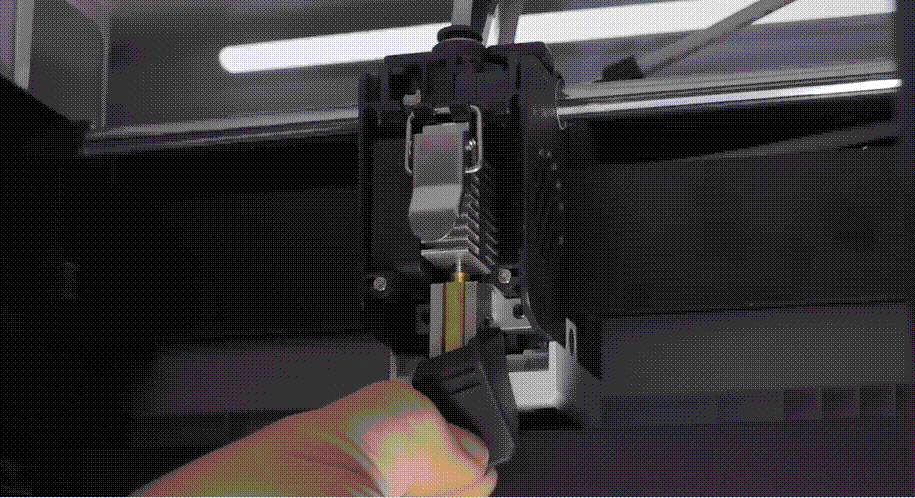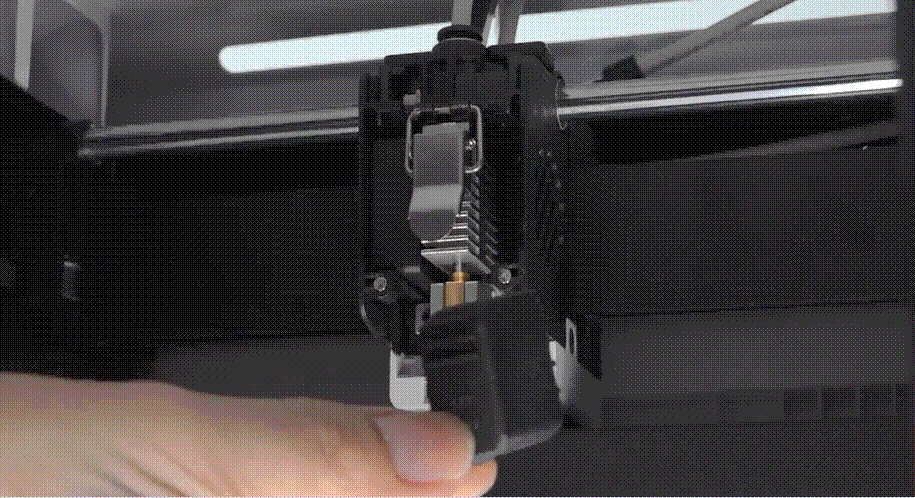 |
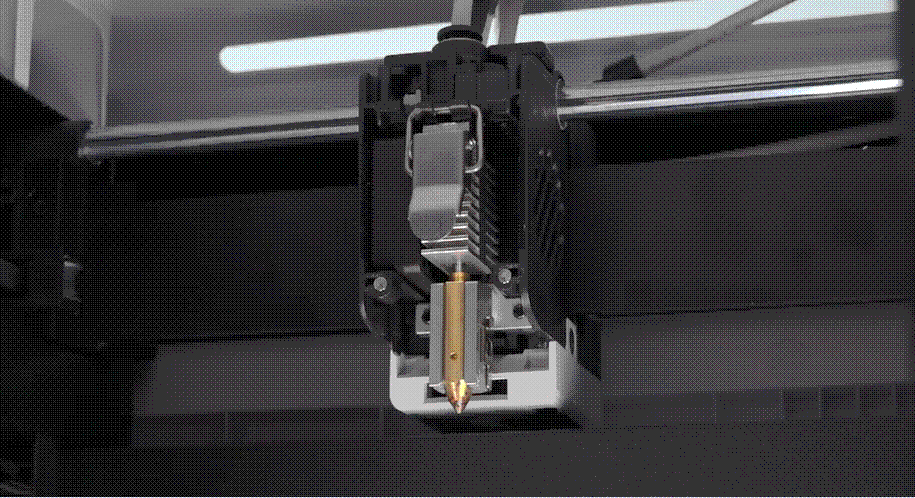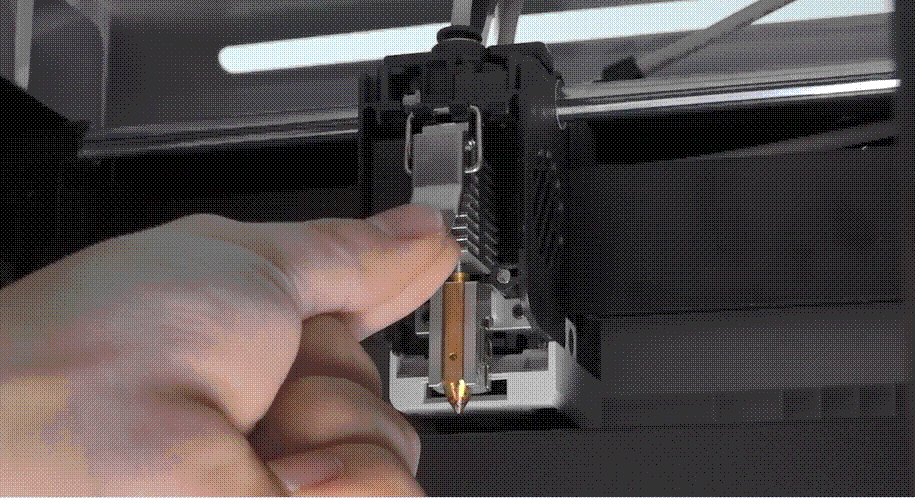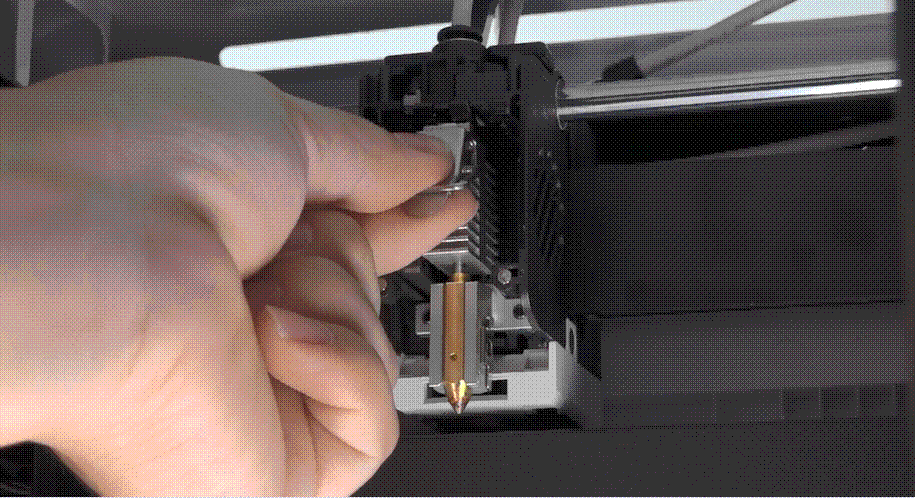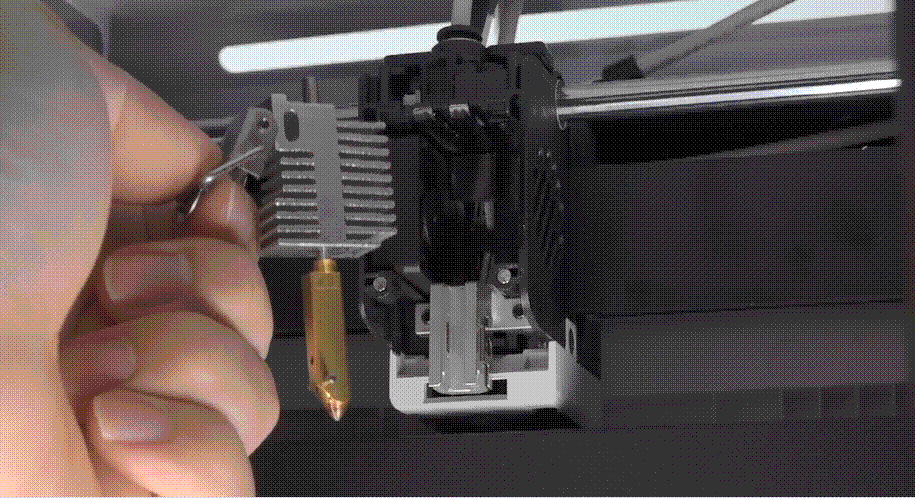
¶ 4、拆下快拆喷嘴
如果此时发现喷嘴上有残留耗材,需要带上厚手套/棉麻手套(注意:不要触碰底部黄铜部分!)点击【我的】--【更多设置】--【设备维护】加热喷嘴到220度,等待喷嘴加热后,取下喷嘴。
 |
¶ 5、确认热端卡槽内无残料、无灰尘,用毛刷或气吹清理干净
- 将新热端垂直对准卡槽,向上平稳推入,听到"咔哒"一声表示卡扣到位
- 轻轻向下拉一下热端,确认不会脱落
- 套回硅胶套,完全覆盖加热块
- 装回外壳,卡紧到位
注意:新热端必须推到底、卡扣卡紧。如果推不到位,会出现加热不良、漏料或打印掉热端的风险。
¶ 三,上电测试
- 插回电源线,打开背面电源
- 执行一次设备自检
- 进入【更多设置 → 设备维护】,加热喷嘴到 200℃ 左右
- 装入一段 PLA 料,手动进料,观察是否出料顺畅、无滴料、无漏料
- 打印一个小件验证首层正常
正常表现:加热温度稳定、进料顺畅、喷嘴出丝均匀、热端外部无漏料。
¶ 四,常见问题
| 现象 | 处理 |
|---|---|
| 新热端装回去后拉一下就掉 | 没有推到位,重新拔出再对准卡槽推到底,听到"咔哒"声 |
| 加热升温很慢或温度上不去 | 检查热端是否完全插入到位、接线端子是否插紧 |
| 进料后喷嘴不出料 | 新热端可能自带保护封口,先加热到 200℃ 手动进料 10–20mm 穿透封口 |
| 热端周围漏料 | 硅胶套未盖好或热端未推到底,关机冷却后重新安装 |
| 自检报错 | 记录错误代码,联系售后 |